Будьте в курсе последних новостей компании, продуктовых новинок, событий выставок и отраслевых тенденций. Получайте ценную информацию о технологиях производства сосудов, работающих под давлением, и о мировых рынках.
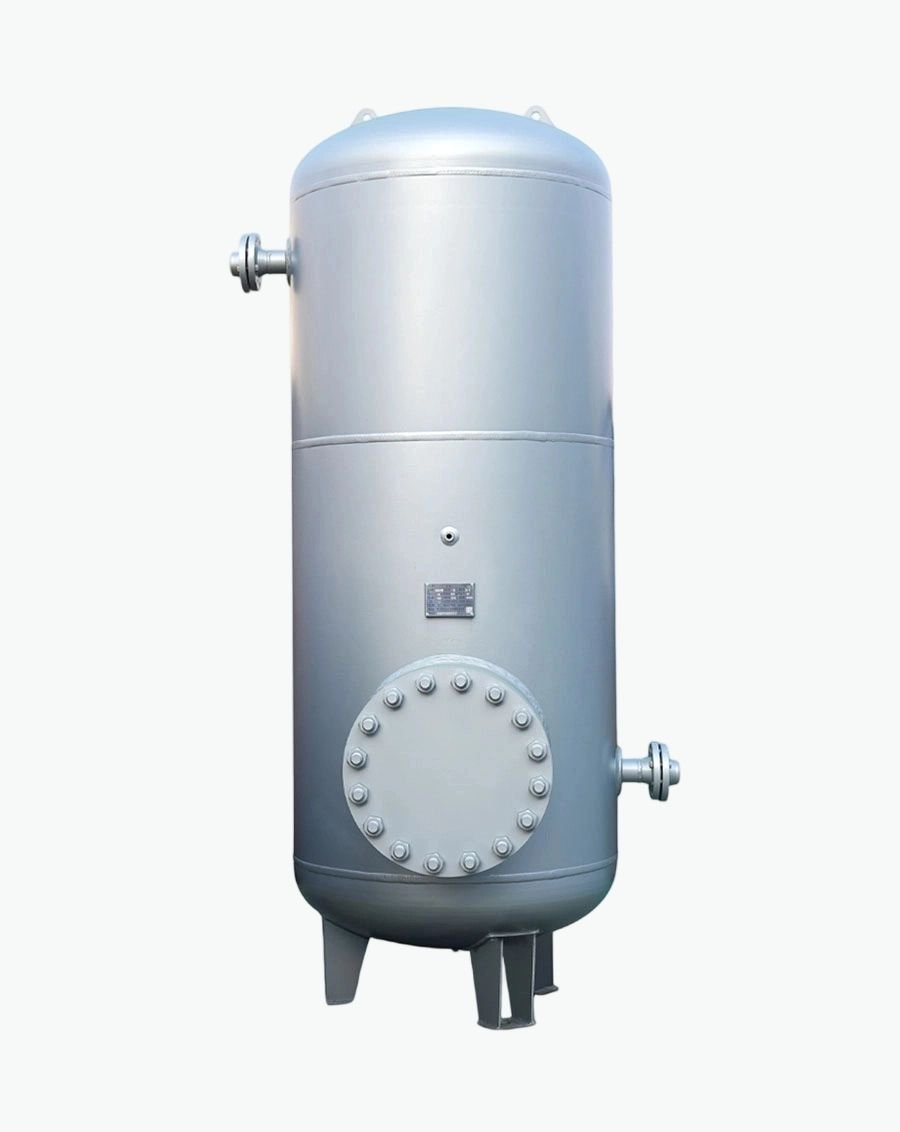
Коррозия представляет собой самую большую угрозу для целостности, срока службы и безопасности ресиверов сжатого воздуха. Внутренняя коррозия, вызванная влагосодержащим конденсатом сжатого воздуха, и внешнее разрушение под воздействием окружающей среды постепенно ослабляют стенки сосудов под давлением, что потенциально может привести к катастрофическим отказам, если проблему не остановить. Данные отраслевой статистики показывают, что проблемы, связанные с коррозией, составляют 60-70% случаев преждевременной замены ресиверов сжатого воздуха и вносят значительный вклад в незапланированные простои, инциденты, связанные с безопасностью, и чрезмерные затраты на техническое обслуживание.
Эффективная профилактика коррозии требует систематических подходов, сочетающих правильный выбор материалов, защитные покрытия, протоколы управления конденсатом, программы регулярных проверок и профилактическое техническое обслуживание. Хотя ни одна стратегия не может полностью исключить риск коррозии, комплексные программы продлевают срок службы с типичных 10-15 лет до 25-30 и более лет для хорошо обслуживаемых судов, сохраняя при этом структурную целостность и эксплуатационную надежность.
В этом всеобъемлющем руководстве рассматриваются механизмы коррозии, затрагивающие ресиверы сжатого воздуха, оцениваются технологии и методики предотвращения коррозии, устанавливаются лучшие практики технического обслуживания и предлагаются практические подходы для внедрения эффективных программ управления коррозией. Понимая научные основы процессов коррозии и применяя проверенные стратегии смягчения последствий, руководители предприятий, ремонтные бригады и инженеры могут оптимизировать срок службы ресиверов сжатого воздуха, минимизируя при этом общие затраты на эксплуатацию.
Внутренняя коррозия в ресиверах сжатого воздуха происходит главным образом из-за конденсации водяного пара, создающей электролитическую среду, благоприятную для электрохимической деградации металла. В процессе сжатия концентрируется влажность окружающей среды: каждый кубический метр свободного воздуха при температуре 20°C и относительной влажности 60% содержит приблизительно 10-15 граммов водяного пара. При сжатии до 8 бар и охлаждении до температуры окружающей среды примерно 85-90% этого пара конденсируется, образуя жидкую воду, которая накапливается на дне ресиверов.
Процесс коррозии подчиняется электрохимическим принципам и требует наличия четырех элементов:
1. Анод: Металлическая поверхность, на которой происходит окисление (Fe → Fe²■ + 2e■)
2 Катод: Прилегающая поверхность, где происходит восстановление (O■ + 2H■O + 4e■ → 4OH■)
3. Электролит: Проводящая среда (конденсатная вода), обеспечивающая транспорт ионов.
4. Электрическое соединение: Металлическая целостность, обеспечивающая поток электронов.
Состав конденсата существенно влияет на скорость коррозии. Растворенный кислород из сжатого воздуха ускоряет катодные реакции. Углекислый газ образует угольную кислоту (CO■ + H■O → H■CO■), снижая pH до диапазона 4-5 и усиливая растворение металла. Следовые загрязнения, включая попадание смазки из компрессора, атмосферные загрязнители (SO■, NOx, хлориды) и технологические химикаты, еще больше усугубляют коррозию за счет образования кислот или локальных механизмов воздействия.
Типичные признаки внутренней коррозии включают:
Равномерная общая коррозия: равномерная потеря материала по смачиваемым поверхностям, происходящая со скоростью 0,05-0,2 мм/год в зависимости от условий. Хотя это предсказуемо и контролируемо с помощью коррозионных припусков, кумулятивная потеря толщины в конечном итоге ставит под угрозу герметичность, требуя замены.
Точечная коррозия: локализованное агрессивное воздействие, создающее глубокие полости, быстро проникающие в стенки, несмотря на минимальную общую потерю материала. Ионы хлорида, застойные водные карманы и дефекты покрытия инициируют образование ямок, которые автокаталитически распространяются по мере развития кислой среды в замкнутых пространствах.
Образование точечных повреждений особенно опасно, поскольку значительное истончение стенки может происходить незаметно до момента разрушения.
Щелевая коррозия: возникает в местах герметизации соединений, резьбовых соединений, креплений опор и в зонах скопления мусора, образуя зоны с недостатком кислорода. Между внутренней поверхностью щели (анодной) и открытыми поверхностями (катодной) образуются дифференциальные аэрационные ячейки, вызывающие агрессивную локализованную коррозию.
атака. Модификации конструкции, устраняющие щели, существенно снижают этот вид коррозии.
Микробиологически обусловленная коррозия (МИК): Бактерии, в том числе сульфатредуцирующие организмы, процветают в теплых и влажных средах, производя коррозионные продукты метаболизма. Биопленки создают клетки с разной концентрацией, ускоряя локальное разрушение. МИК проявляется в виде нерегулярных точечных повреждений под слизистыми отложениями, которые часто ошибочно принимают за простое механическое повреждение.
Влияние температуры оказывается сложным. Повышенные температуры ускоряют кинетику реакций, повышая скорость коррозии в соответствии с законами Аррениуса (обычно вдвое на каждые 10°C повышения температуры). Однако более высокие температуры также снижают концентрацию растворенного кислорода, частично компенсируя ускорение. Рабочие диапазоны 20-40°C, характерные для приемников, представляют собой зоны умеренного риска коррозии.
В зависимости от места установки наружные поверхности сталкиваются с различными экологическими проблемами:
Атмосферная коррозия: влажность окружающей среды, перепады температур и загрязняющие вещества в воздухе приводят к внешней деградации. В прибрежных районах наблюдается сильное воздействие хлоридов от солевых брызг, вызывающее быстрое образование точечных повреждений даже на покрытой углеродистой стали. Промышленные атмосферы содержат SO₂, NOx и твердые частицы, образующие кислые отложения при взаимодействии с влагой. В сельской местности коррозионная активность менее агрессивна, хотя органические кислоты, образующиеся в результате разложения растительности, создают умеренный риск коррозии.
Стандарт ISO 9223 классифицирует атмосферную коррозионную активность по категориям от C1 (очень низкая) до C5 (очень высокая), что помогает в выборе защитных покрытий. Большинство промышленных предприятий попадают в диапазон C3-C4, требующий надежных систем защиты.
Гальваническая коррозия: контакты разнородных металлов создают электрохимические ячейки, ускоряющие деградацию менее благородных материалов. Типичные примеры включают фитинги из нержавеющей стали на приемниках из углеродистой стали, медные сливные клапаны, алюминиевые таблички и стальные опоры, контактирующие с оцинкованными конструкциями. Разница потенциалов, превышающая 0,25 В между металлами в проводящей среде, вызывает значительные гальванические токи.
Для предотвращения проблем необходима электрическая изоляция с помощью непроводящих прокладок, изоляционных покрытий или жертвенных анодов, защищающих критически важные компоненты. Таблицы совместимости материалов помогают выбрать подходящие пары, избегая проблемных сочетаний.
Коррозия, вызванная блуждающими токами: утечка электрического тока от расположенного рядом оборудования, сварочных работ или систем катодной защиты на соседних конструкциях вызывает электролитическую коррозию на приемниках, выступающих в качестве непреднамеренных путей протекания тока. Блуждающие токи постоянного тока особенно опасны, вызывая быстрое растворение металла в точках анодного разряда. Надлежащая практика заземления и электрическая изоляция снижают эти риски.
Механические повреждения, приводящие к коррозии: Ударные повреждения во время монтажа, технического обслуживания или случайных столкновений нарушают защитные покрытия, обнажая металл и подвергая его воздействию агрессивных сред. Царапины, вмятины и потертости создают очаги локальной коррозии, которая распространяется под неповрежденные покрытия посредством механизмов подтравливания. Своевременный ремонт механических повреждений предотвращает распространение коррозии.
Внутренние покрытия обеспечивают барьерную защиту, изолируя металлические поверхности от коррозионного конденсата. Критерии выбора включают химическую стойкость, прочность сцепления, возможность применения, требования к отверждению и соответствие нормативным требованиям для конкретных областей применения.
Эпоксидно-фенольные покрытия: наиболее распространенный вид внутренней защиты, обеспечивающий превосходную химическую стойкость в широком диапазоне pH (2-12). Двухкомпонентные составы обеспечивают превосходную адгезию и непроницаемость по сравнению с однокомпонентными аналогами. Для нанесения требуется тщательная подготовка поверхности (минимальная пескоструйная обработка Sa 2.5), контролируемая температура (15-25°C) и влажность (<85% относительной влажности) во время отверждения, а также адекватная вентиляция для удаления паров растворителя.
Типичные технические требования предусматривают толщину сухой пленки 300-500 микрон, наносимой в несколько слоев, что обеспечивает покрытие без микропор. Проверка на наличие дефектов с помощью высоковольтных искровых тестеров позволяет выявить нарушения покрытия, требующие доработки перед вводом в эксплуатацию. Правильно нанесенное эпоксидное покрытие продлевает срок службы углеродистой стали на 15-20 лет при умеренных условиях эксплуатации.
К ограничениям относятся температурные ограничения (максимальная непрерывная работа при 80°C), чувствительность к УФ-излучению, требующая затемнения во время хранения, и трудности с ремонтом поврежденных участков в процессе эксплуатации, что требует полной замены футеровки при значительном износе.
Эпоксидные составы пищевого качества: покрытия, соответствующие требованиям FDA 21 CFR 175.300, используются в пищевой, напиточной и фармацевтической промышленности, где происходит случайный контакт с продуктом. Эти составы исключают токсичные компоненты (амины, тяжелые металлы), сохраняя при этом защитные свойства. Сертификационная документация подтверждает соответствие требованиям регулирующих органов и стандартам качества заказчика.
Процедуры нанесения аналогичны стандартным протоколам для эпоксидных смол, однако стандарты чистоты значительно повышаются. Условия чистого помещения во время нанесения предотвращают загрязнение частицами. После отверждения проводится тестирование с помощью тампона, подтверждающее отсутствие экстрагируемых соединений, соответствующих требованиям чистоты.
Полиуретановые покрытия: обладают превосходной износостойкостью по сравнению с эпоксидными смолами, что особенно важно для приемников, подверженных турбулентному потоку или воздействию частиц. Гибкость позволяет выдерживать термические циклы без растрескивания. Однако химическая стойкость уступает эпоксидным смолам, особенно в отношении кислотного конденсата, что ограничивает область применения.
Для двухкомпонентных полиуретанов необходимы точные пропорции смешивания и контроль времени жизни смеси, чтобы предотвратить преждевременное гелеобразование. Чувствительность к влаге во время нанесения требует строгого контроля влажности. Стоимость обычно на 20-30% выше, чем у эпоксидных аналогов.
Покрытия, армированные стеклянными хлопьями: содержат микроскопические стеклянные пластинки, создающие извилистые пути, препятствующие проникновению веществ. Улучшенные барьерные свойства позволяют получать более тонкие пленки, обеспечивающие эквивалентную защиту по сравнению с обычными покрытиями. Превосходная химическая стойкость и термостойкость (до 120°C) подходят для сложных условий эксплуатации.
Сложность нанесения возрастает из-за высокой вязкости, требующей использования специализированного распылительного оборудования. Стандарты подготовки поверхности остаются критически важными, поскольку стеклянные хлопья не могут перекрывать дефекты подложки. Высокая цена отражает преимущества в производительности, хотя экономия на стоимости жизненного цикла оправдывает инвестиции в условиях агрессивной эксплуатации.
Внешняя защита предотвращает атмосферную коррозию с помощью многослойных систем, сочетающих в себе взаимодополняющие функции:
Цинковые грунтовки: обеспечивают катодную (жертвенную) защиту, при которой частицы цинка электрически соединяются со стальной подложкой, вызывая коррозию и преимущественно экранируя нижележащий металл. Органические цинковые грунтовки (с эпоксидными или полиуретановыми связующими) проще в нанесении, чем неорганические силикатные варианты, хотя и имеют несколько меньший срок службы защиты.
Типичная загрузка требует 85-92% цинка по весу в сухой пленке, обеспечивающей электрическую непрерывность. Толщина пленки составляет 60-80 микрон, что обеспечивает достаточный резерв. Скорость расхода цинка составляет приблизительно 0,1-0,3 микрона в год в умеренной атмосфере, что предполагает срок защиты от истощения в 10-20 лет.
Промежуточные эпоксидные покрытия: создают защитный барьер, увеличивая толщину и химическую стойкость. Высокопрочные эпоксидные составы позволяют наносить слои толщиной 150-200 микрон за один слой, сокращая количество слоев. Превосходная адгезия к цинковым грунтовкам и финишным покрытиям обеспечивает целостность системы.
Химическая стойкость включает в себя воздействие слабых кислот, щелочей, растворителей и солей, встречающихся в промышленных условиях. Температурный диапазон обычно составляет от -20°C до 80°C, что подходит для большинства наружных установок. Сохранение блеска умеренное, но приемлемое под верхними покрытиями.
Полиуретановые финишные покрытия: обеспечивают устойчивость к УФ-излучению, сохранение цвета и эстетичный внешний вид, защищая нижележащие слои от воздействия солнечных лучей. Алифатические полиуретаны устойчивы к пожелтению, сохраняя свой внешний вид на протяжении всего срока службы. Различные уровни глянца (от полуглянцевого до глянцевого) облегчают очистку и осмотр.
Техническая толщина защитного слоя составляет 50-75 микрон, что обеспечивает баланс между защитой и экономичностью применения. Разнообразие цветовых вариантов позволяет использовать схемы кодирования для идентификации содержимого системы, номинального давления или статуса проверки в соответствии с принятыми на предприятии правилами. Синий цвет остается стандартным для сжатого воздуха, хотя использование нестандартных цветов позволяет брендировать продукцию компании.
Общая эффективность системы: Комбинированные системы грунтовки, промежуточного и финишного покрытия обеспечивают общую толщину сухой пленки 200-300 микрон, гарантируя всестороннюю защиту. Ожидаемый срок службы составляет 10-15 лет в атмосфере класса C3, 7-10 лет в промышленных зонах класса C4 и 5-7 лет в прибрежных/морских условиях класса C5 до необходимости повторного нанесения покрытия.
Подготовка поверхности имеет решающее значение для долговечности покрытия. Абразивная обработка до степени чистоты Sa 2.5 (почти белый металл) удаляет ржавчину, окалину и загрязнения, создавая оптимальный профиль адгезии (50-75 микрон) для покрытия. Очистка с помощью электроинструмента обеспечивает стандарт St 3, подходящий для планового перекрашивания, хотя и уступает пескоструйной очистке при первоначальном нанесении.
Строгие протоколы контроля обеспечивают проверку качества покрытия перед вводом в эксплуатацию:
Визуальный осмотр: выявляет подтеки, провисания, эффект «апельсиновой корки», точечные дефекты и недостаточное покрытие. Обученные инспекторы оценивают однородность, постоянство цвета и дефекты поверхности при достаточном освещении (минимум 500 люкс). Документация включает фотоснимки, подтверждающие гарантийные претензии и используемые в дальнейшем.
Измерение толщины сухой пленки: магнитные датчики (для подложек из углеродистой стали) или вихретоковые приборы (для цветных металлов) проверяют соответствие толщины техническим требованиям. Многократные измерения на квадратный метр обеспечивают репрезентативную выборку. Статистический анализ подтверждает соответствие минимальным/максимальным допускам (обычно ±20% от номинального значения).
Обнаружение дефектов: Высоковольтные искровые тестеры (5-15 кВ в зависимости от толщины) выявляют микроскопические отверстия и истонченные участки, нарушающие целостность барьерного покрытия. Обнаруженные дефекты помечаются для исправления перед окончательной приемкой. Для критически важных применений требуется 100% проверка на наличие дефектов, в то время как для общего применения допускается статистическая выборка.
Испытание на адгезию: прочность сцепления покрытия оценивается путем нанесения надрезов в виде сетки с последующим отрывом ленты. Стандарт ASTM D3359 устанавливает процедуры с шкалой оценок от 0B (полное удаление) до 5B (отсутствие отслоения). Минимально допустимые значения обычно составляют 4B, что указывает на прочную адгезию, устойчивую к подтравливающей коррозии.
Проверка отверждения: Тесты на протирание растворителем оценивают полноту полимеризации. Процедура двойного протирания метилэтилкетоном (МЭК) определяет, достигло ли покрытие полного отверждения и устойчивости к воздействию растворителя.
Неполное отверждение приводит к образованию мягких пленок, подверженных механическим повреждениям и проникновению химических веществ.
Независимые инспекторы по лакокрасочным покрытиям, сертифицированные по программам NACE или SSPC, обеспечивают объективную проверку, независимую от подрядчиков по нанесению покрытий. Их экспертиза оказывается ценной для ответственных объектов, где последствия повреждения покрытия оправдывают затраты на профессиональный надзор.
Эффективное удаление конденсата предотвращает накопление воды, приводящее к внутренней коррозии. При проектировании дренажной системы следует учитывать следующие моменты:
Автоматические сливные клапаны: Электронные сливные клапаны с таймером или датчиком уровня удаляют накопившийся конденсат без ручного вмешательства. Таймеры сбрасывают заданные объемы через определенные интервалы независимо от фактического накопления, что может привести к чрезмерному выбросу воздуха (при слишком частом срабатывании таймера) или неэффективному дренажу (при слишком больших интервалах). Поплавки с датчиком уровня срабатывают только при достижении порогового значения уровня воды, оптимизируя эффективность, в то время как механические поплавки могут заедать, требуя периодической проверки.
Системы водоотведения с нулевыми потерями, использующие емкостные датчики, обнаруживают наличие воды и активируют короткие импульсы сброса, минимизируя потери сжатого воздуха. Первоначальные затраты в 3-5 раз превышают затраты на обычные системы водоотведения, однако экономия энергии за счет снижения потерь воздуха окупается в течение 12-18 месяцев при типичных установках.
Размещение дренажной трубы в самой нижней точке приемника обеспечивает самотечный отвод воды. Использование нескольких дренажных труб выгодно при больших горизонтальных приемниках, предотвращая образование застойных зон, где вода скапливается между трубами. Выбор диаметра дренажной трубы (минимум 15 мм) предотвращает засорение во время резких скачков уровня воды.
Ручные сливные клапаны: служат резервными вариантами для автоматических систем или основного дренажа на предприятиях, где предпочтительно ручное управление. Шаровые клапаны превосходят задвижки по частоте использования, обеспечивая быстрое поворотное действие на четверть оборота и визуальную индикацию положения. Регулярное планирование (ежедневное или сменное) обеспечивает стабильное выполнение работ, хотя надежность человеческого фактора варьируется, что требует контроля и мер по обеспечению подотчетности.
Материалы, из которых изготавливаются сливные клапаны, должны быть устойчивы к коррозии от воздействия конденсата. Изделия из нержавеющей стали или латуни служат дольше, чем аналоги из углеродистой стали, особенно в агрессивных средах. Резьбовые герметики, совместимые с системами сжатого воздуха, предотвращают утечки вокруг штоков клапанов.
Прокладка канализационных труб: сливные трубы направляются к соответствующим точкам сбора, предотвращая загрязнение окружающей среды или опасность скольжения. Маслоотделители очищают конденсат, загрязненный смазочными материалами, в соответствии с нормативными требованиями к сбросу. Прямое подключение к канализации нарушает экологические нормы в большинстве юрисдикций, требующие предварительной проверки очистки.
Изолированные дренажные трубы предотвращают замерзание в холодном климате, избегая засоров, которые снижают эффективность дренажа. Обогрев труб поддерживает поток воды в условиях сильного холода, хотя и усложняет конструкцию и увеличивает энергопотребление. Трубы с уклоном (минимум 1:100) обеспечивают полный дренаж, предотвращая скопление стоячей воды в самих трубах.
Предотвращение коррозии в ресивере начинается еще на этапе подготовки, с эффективного удаления влаги до того, как воздух попадет в хранилище:
Охладители: Снижают температуру сжатого воздуха сразу после сжатия, способствуя первоначальному отделению конденсата. Типичное охлаждение с температуры на выходе 150°C до 35-40°C удаляет 60-70% водяного пара. Большая площадь теплообмена и более низкие температуры на выходе улучшают удаление влаги, хотя при температуре ниже 30°C эффект от этого снижается.
Регулярное техническое обслуживание охладителя обеспечивает оптимальную производительность. Загрязнение поверхностей теплообмена снижает эффективность охлаждения, что приводит к попаданию большего количества влаги в ресиверы. Очистка трубок, проверка натяжения приводного ремня вентилятора и контроль уровня охлаждающей жидкости являются важными задачами по техническому обслуживанию.
Холодильные осушители: дополнительно охлаждают воздух до точки росы 3-5°C, удаляя еще 25-30% оставшейся влаги. Спецификация точки росы под давлением 3°C означает, что конденсат образуется только в том случае, если температура воздуха ниже этого порога. Правильно подобранные и обслуживаемые холодильные осушители значительно снижают содержание воды в ресивере, продлевая срок службы покрытия.
Потребление энергии представляет собой компромисс между преимуществами в плане предотвращения коррозии. Современные установки достигают удельной мощности 0,08-0,12 кВт на м³/мин, обеспечивая баланс между эффективностью и производительностью сушки. Модели с переменной мощностью регулируют охлаждение в зависимости от фактической нагрузки, повышая эффективность при частичной нагрузке.
Осушители с адсорбентом: обеспечивают сверхнизкие точки росы (-40°C или ниже), необходимые для ответственных применений, но избыточны для общего промышленного использования. Энергопотребление при регенерации (без нагрева, с подогревом или с помощью воздуходувки) существенно увеличивает эксплуатационные расходы. Пересушивание приводит к потере энергии без соразмерного преимущества в предотвращении коррозии для стандартных ресиверов.
Правильный выбор осушителя предполагает соответствие требуемой точки росы реальным потребностям применения, а не указание излишне низких значений. Классификация ISO 8573-1 определяет выбор: класс 4 (3°C PDP) подходит для большинства производственных процессов, а классы 1-2 — для контрольно-измерительных приборов и чувствительных процессов.
Непрерывный мониторинг обеспечивает эффективное функционирование систем отвода конденсата:
Отслеживание накопления воды: измерение объемов сбрасываемого конденсата позволяет количественно оценить тенденции изменения влажности. Внезапное увеличение указывает на сбои в работе вышестоящих систем очистки (неисправность осушителя, загрязнение охладителя), требующие расследования. Постепенное увеличение свидетельствует о сезонных изменениях влажности или росте объемов производства.
Автоматизированные расходомеры на дренажных линиях обеспечивают непрерывную регистрацию данных, что позволяет проводить анализ тенденций. Сравнение с теоретическими расчетами влажности подтверждает работоспособность системы, выявляя отклонения, требующие корректирующих действий.
Проверка сливного клапана: Регулярные функциональные проверки подтверждают правильность работы автоматического слива. Активация ручного управления подтверждает реакцию соленоида и движение клапана. Осмотр поплавкового механизма проверяет наличие заедания, коррозии или попадания мусора, препятствующего правильной работе.
Частота тестирования зависит от критичности. Для общего обслуживания достаточно ежемесячных проверок, в то время как для критически важных приложений требуется еженедельная проверка. Журналы тестирования документируют историю производительности, что служит основанием для планирования профилактического обслуживания и рассмотрения гарантийных претензий.
Количественная оценка потерь воздуха: Заявления о нулевых потерях при сливе требуют подтверждения путем измерения расхода путем сравнения объемов слива с ожидаемыми объемами воды. Чрезмерный выброс воздуха указывает на неисправность датчиков, неправильные настройки или утечку через клапан, приводящую к потере энергии. Оптимизированные сливы отводят только жидкую воду с минимальным содержанием воздуха.
Ультразвуковые детекторы утечек выявляют протечки сливного клапана в периоды его закрытия. Постоянное шипение указывает на повреждение седла клапана или наличие мусора, препятствующего герметичному закрытию, что требует ремонта или замены. Количественное определение скорости утечек позволяет провести анализ затрат и выгод, обосновывающий целесообразность модернизации сливного клапана до более качественного варианта.
Регулярный визуальный осмотр позволяет выявлять коррозию на ранней стадии, что дает возможность своевременно принять меры до того, как возникнут значительные повреждения:
Внешний осмотр: Ежемесячные обходы позволяют оценить состояние покрытия на предмет появления ржавчины, вздутий, отслоения или механических повреждений. Особое внимание уделяется сварным швам, соединениям форсунок, опорным элементам и нижним точкам, где скапливается вода. Фотографическая документация отслеживает прогресс разрушения, что помогает в планировании технического обслуживания.
Ржавчина, распространяющаяся вниз от определенных участков, указывает на активную коррозию под покрытием, требующую исследования. Образование пузырей свидетельствует о скоплении влаги между слоями покрытия или подложкой, что приводит к осмотическому давлению и отслаиванию пленок. Механические повреждения от ударов, истирания или термического напряжения обнажают оголенный металл, требующий немедленного ремонта.
Внутренние проверки: Ежегодные внутренние проверки во время плановых остановок позволяют напрямую оценить состояние внутренних помещений. Процедуры доступа в замкнутые пространства предусматривают проверку атмосферы, вентиляцию, блокировку/маркировку и дежурство персонала, обеспечивающего безопасный доступ.
Визуальный осмотр позволяет определить состояние покрытия, характер коррозии, степень точечного повреждения и накопление отложений. Измерения с помощью зонда позволяют количественно оценить оставшуюся толщину стенки в репрезентативных местах, сравнивая результаты с первоначальными спецификациями. Ультразвуковое измерение толщины обеспечивает точные показания без удаления покрытия, хотя нанесение контактной среды требует подготовки поверхности.
Фотографические записи документируют состояние, устанавливая исходный уровень для будущих сравнений. Планировка по сетке делит внутреннее пространство на секции, обеспечивая всесторонний охват и предотвращая упущение важных участков.
Особое внимание следует уделить участкам водопровода, подверженным чередованию влажных и сухих периодов, что ускоряет коррозию.
Стандарты документации: Формы инспекции содержат стандартизированные данные, включая дату, имя инспектора, погодные условия, наблюдения, измерения, фотографии и рекомендации. Цифровые платформы обеспечивают легкий поиск, анализ тенденций и создание отчетов, поддерживающих принятие решений по техническому обслуживанию.
Шкалы оценки состояния (например, от 1 до 5, где 5 — отличное состояние) упрощают коммуникацию, хотя подробные описания предоставляют необходимый контекст. Классификация по степени тяжести (легкая, умеренная, тяжелая, критическая) определяет приоритеты корректирующих действий и эффективно распределяет ресурсы.
Передовые методы неразрушающего контроля дополняют визуальный осмотр, предоставляя количественные данные о состоянии подземных слоев:
Ультразвуковой контроль толщины: измеряет остаточную толщину стенок через покрытия без предварительной подготовки поверхности. Пьезоэлектрические преобразователи посылают звуковые импульсы, отражающиеся от задней стенки, при этом время прохождения импульса коррелирует с толщиной. Точность ±0,1 мм достаточна для оценки коррозии, хотя нанесение контактной среды и кривизна поверхности влияют на показания.
Многократные измерения на квадратный метр позволяют создать карты толщины, выявляющие закономерности изменения толщины. Места с минимальной толщиной определяют участки, требующие усиления или мониторинга. Сравнение с первоначальной толщиной позволяет рассчитать скорость коррозии и спрогнозировать оставшийся срок службы.
Ультразвуковые датчики с фазированной решеткой обеспечивают быстрое сканирование, эффективно охватывая большие площади. Автоматизированные гусеничные устройства систематически перемещают преобразователи, регистрируя тысячи точек данных и создавая подробные профили коррозии. Инвестиции оправданы для крупных приемников или ответственных сервисных применений.
Рентгенографическое исследование: рентгеновское или гамма-излучение позволяет выявить внутренние дефекты, включая трещины, пустоты и значительное истончение стенок. Особенно полезно для контроля сварных швов и проверки целостности соединения. Меры безопасности ограничивают радиационное облучение, требуя наличия лицензированных операторов и контролируемых зон доступа.
Цифровая рентгенография заменяет пленочную, обеспечивая получение изображений мгновенно и с расширенными возможностями регулировки контрастности. Компьютерная томография (КТ) позволяет создавать трехмерные реконструкции, обеспечивающие объемную характеристику дефектов, хотя высокая стоимость препятствует ее рутинному применению.
Магнитопорошковый контроль: обнаруживает поверхностные и приповерхностные трещины в ферромагнитных материалах. Приложение магнитного поля с последующим нанесением суспензии железных частиц выявляет утечку магнитного потока в местах разрывов, указывающих на наличие трещин. Эффективен для контроля сварных швов и обнаружения коррозионного растрескивания под напряжением.
К ограничениям относятся необходимость использования ферромагнитных материалов (неэффективных для нержавеющей стали или композитных материалов), требования к подготовке поверхности и субъективность интерпретации. Квалифицированные эксперты проходят сертификацию, гарантирующую компетентную оценку.
Вихретоковый контроль: электромагнитная индукция позволяет обнаруживать поверхностные трещины и измерять толщину покрытия на проводящих подложках. Портативные приборы обеспечивают быструю проверку, хотя ограничения по глубине проникновения ограничивают их использование дефектами вблизи поверхности. Калибровочные стандарты, соответствующие свойствам материала, гарантируют точность показаний.
Особенно ценен для проверки приемников из нержавеющей стали, где магнитные методы неэффективны. Выбор частоты катушки обеспечивает баланс между чувствительностью и глубиной проникновения, оптимизируя обнаружение дефектов для конкретных применений.
Нормативные кодексы и передовые отраслевые практики устанавливают минимальные интервалы проведения проверок:
Требования ASME: Как правило, регулирующие органы разных юрисдикций предписывают ежегодные внешние проверки и внутренние проверки каждые 3-5 лет в зависимости от интенсивности эксплуатации. Гидростатические испытания каждые 5-10 лет подтверждают структурную целостность, хотя частота их проведения варьируется в зависимости от юрисдикции и истории эксплуатации.
Программы инспекции, разработанные владельцем и пользователем в соответствии с разделом V стандарта ASME, допускают увеличение интервалов между проверками на основе документированного мониторинга состояния, демонстрирующего стабильные темпы коррозии. Методы инспекции на основе оценки рисков (RBI) оптимизируют периодичность проверок, концентрируя ресурсы на судах с наиболее высоким риском.
Европейские рекомендации по проверке оборудования: Уполномоченные органы устанавливают интервалы проверок в ходе первоначальной сертификации, обычно от 2 до 5 лет для внутренних проверок. Для дальнейшего соответствия требованиям необходимо придерживаться установленных графиков, хотя возможно продление сроков при наличии технического обоснования, демонстрирующего адекватный мониторинг состояния оборудования.
В разных странах-членах существуют различия: в одних требования действуют более строгие правила, чем в других. Усилия по гармонизации продолжаются, хотя национальные власти сохраняют за собой право принимать решения по своему усмотрению.
Подходы к инспекции на основе оценки рисков: В рамках подхода RBI учитывается вероятность отказа (скорость коррозии, история инспекций, условия эксплуатации) и последствия отказа (давление, объем, местоположение, содержимое), что позволяет расставлять приоритеты в распределении ресурсов для инспекций. Суда высокого риска подвергаются частым и тщательным проверкам, в то время как для судов низкого риска интервалы между проверками увеличиваются, что сокращает ненужные простои.
Программные средства облегчают расчеты RBI с использованием отраслевых баз данных и данных, специфичных для конкретного объекта. Регулярные обновления уточняют прогнозы по мере поступления новых данных инспекций, повышая точность с течением времени.
Структурированное профилактическое техническое обслуживание позволяет сохранить работоспособность приемника и предотвратить непредвиденные отказы:
Задания на неделю:
● Проверьте работу автоматического слива, наблюдая за сливом во время цикла ручного тестирования.
● Проверьте показания манометра, сравнивая входное и выходное отверстия, чтобы выявить засоры.
● Осмотрите внешние поверхности на наличие новых повреждений, признаков коррозии или ухудшения состояния покрытия.
● Убедитесь, что бирки предохранительного клапана в порядке и не имеют препятствий.
Задания на месяц:
● Ручной слив воды из приемного резервуара обеспечивает полное удаление воды, даже если автоматические сливные устройства кажутся исправными.
● Очистите сетчатые фильтры или фильтры во входных/выходных соединениях, чтобы предотвратить ограничение потока.
● Проверка работы сливного клапана вручную, с возможностью отключения автоматического управления.
● Осмотрите несущие конструкции на предмет коррозии, ослабленных болтов или проседания фундамента.
● Проанализируйте журналы проверок, выявив тенденции, требующие внимания.
Задачи на квартал:
● Провести тщательный осмотр внешнего покрытия, задокументировав любые признаки его износа.
● Измеряйте толщину стенки в репрезентативных точках, отслеживая развитие коррозии.
● Осмотрите внутреннее состояние, если оно доступно без доступа в замкнутое пространство (через форсунки).
● Откалибруйте манометры и датчики давления, обеспечив точность показаний.
● Проверка предохранительных клапанов на предмет давления открытия и характеристик повторного закрытия.
Задачи на год:
● Проводить комплексную внутреннюю проверку во время планового останова.
● Провести ультразвуковое исследование толщины стенки для картирования распределения коррозии.
● Оценка состояния покрытия внутри и снаружи для планирования ремонтных работ.
● Выполните повторную калибровку всех измерительных приборов, включая реле давления и датчики уровня.
● Обновить записи о проверках и оценках состояния.
● Анализ истории технического обслуживания с целью выявления повторяющихся проблем, требующих анализа первопричин.
Задачи на пятилетний период:
● Проведение полных гидростатических испытаний в соответствии с нормативными требованиями, подтверждающих структурную целостность.
● Рассмотрите возможность внутреннего повторного нанесения покрытия, если скорость коррозии указывает на приближение к минимальной толщине.
● Оценить экономическую целесообразность замены, сравнив текущее техническое обслуживание с инвестициями в новые суда.
● Обновить оценки рисков с учетом последних данных инспекций и опыта эксплуатации.
Оптимизация задач технического обслуживания обеспечивает баланс между тщательностью и доступностью ресурсов. Компьютеризированные системы управления техническим обслуживанием (CMMS) автоматически планируют задачи, генерируют рабочие заказы и отслеживают их выполнение. Мобильные приложения позволяют выездным специалистам получать доступ к процедурам, записывать результаты и делать фотографии, что упрощает ведение документации.
Когда в ходе осмотра выявляются коррозия или повреждения, систематические корректирующие действия восстанавливают целостность:
Незначительная поверхностная ржавчина: Легкое поверхностное окисление без значительной потери металла требует очистки и подкраски. Удаление ржавчины проволочной щеткой или легкой абразивной обработкой преобразует ее в стабильную поверхность. Нанесение грунтовки с последующим финишным покрытием восстанавливает защиту. Внимательно следите за повторным появлением ржавчины, чтобы выявить скрытые проблемы.
Локализованная точечная коррозия: изолированные ямки, не превышающие 50% толщины стенки, допускают локальный ремонт. Шлифовка удаляет ямки, создавая плавный переход, сливающийся с окружающим материалом. При необходимости наращивание сварного шва восстанавливает толщину, после чего производится шлифовка дочиста. На отремонтированном участке наносится покрытие, соответствующее окружающему материалу. Увеличьте частоту проверок для контроля за появлением дополнительных точечных повреждений.
Обширная коррозия: повсеместное истончение, приближающееся к минимально необходимой толщине, требует серьезного вмешательства. Варианты решения проблемы включают:
● Внутреннее повторное покрытие продлевает срок службы, если сохраняется достаточная толщина.
● Наплавка сварных швов усиливает тонкие участки, однако вопросы теплопередачи требуют инженерной экспертизы.
● Планирование замены, если толщина недостаточна для безопасной дальнейшей эксплуатации.
Инженерная оценка определяет, соответствуют ли ремонтные работы требованиям норм или замена оказывается более экономичной. Временное снижение допустимой нагрузки (уменьшение максимальной рабочей нагрузки) может позволить продолжить эксплуатацию во время планирования замены, хотя необходимо учитывать влияние на эксплуатацию.
Повреждение покрытия: образование пузырей, отслоение или расслоение свидетельствуют о разрушении системы покрытия, требующем восстановления. Полное удаление покрытия с помощью абразивной обработки до чистого металла с последующим повторным нанесением является наиболее надежным, хотя и дорогостоящим методом. Точечный ремонт увеличивает риск преждевременного разрушения на границах между старым и новым покрытием.
Анализ первопричин позволяет выявить механизмы отказов, предотвращающие их повторное возникновение. К распространенным причинам относятся ненадлежащая подготовка поверхности, задержка влаги во время нанесения, химическая несовместимость или механические повреждения. Устранение первопричин повышает срок службы заменяемых покрытий.
Наличие достаточного количества запасных частей сводит к минимуму время простоя во время ремонта:
Критически важные запасные части: Поддержание запасов сливных клапанов, манометров, предохранительных клапанов и прокладок для обеспечения быстрой замены. Стандартизация на всем предприятии снижает разнородность и упрощает управление запасами. Соглашения с поставщиками гарантируют экстренную поставку в течение 24-48 часов для товаров, отсутствующих на складе.
Материалы для покрытия: В наличии имеются ремонтные комплекты, соответствующие установленным системам, что позволяет оперативно устранять незначительные повреждения. Правильное хранение (в герметичных контейнерах с контролируемой температурой) сохраняет качество материала. Контроль срока годности предотвращает использование просроченных продуктов, что снижает эффективность защиты.
Доступ к документации: Обеспечьте легкий доступ к копиям оригинальных чертежей, сертификатов на материалы, спецификаций на покрытия и протоколов инспекций, подтверждающих решения о ремонте. Цифровые архивы позволяют осуществлять удаленный доступ, облегчая координацию действий подрядчика и проверку соответствия нормативным требованиям.
Оптимизация запасов позволяет сбалансировать затраты на хранение с риском дефицита. ABC-анализ классифицирует товары по степени критичности и частоте использования, определяя уровни запасов. Системы управления запасами поставщиками перекладывают ответственность за товары на поставщиков, сохраняя при этом уровень обслуживания.
Понимание затрат, связанных с коррозией, мотивирует к профилактическим инвестициям:
Прямые затраты:
● Экстренный ремонт (доплата за сверхурочную работу, срочная доставка)
● Приобретение и установка нового судна
● Потери от простоев производства во время незапланированных остановок
● Очистка окружающей среды от протечек конденсата или лакокрасочных материалов
● Штрафы, налагаемые регулирующими органами за нарушения правил безопасности или несоблюдение экологических норм.
Косвенные издержки:
● Ущерб репутации от инцидентов, связанных с безопасностью, которые подрывают доверие клиентов.
● Повышение страховых взносов после подачи страховых заявлений
● Расходы на инженерно-техническое исследование для определения первопричин
● Время руководства было потрачено на решение кризисных ситуаций, а не на стратегические инициативы.
● Влияние проблем безопасности на моральный дух сотрудников
Типичные затраты на незапланированную замену ресивера в 2-3 раза превышают затраты на плановую замену из-за ценообразования в чрезвычайных ситуациях, ускоренной доставки и сверхурочной работы. Простои в производстве приводят к существенным убыткам, особенно для непрерывных процессов, где перебои в подаче сжатого воздуха останавливают работу всего предприятия.
Инвестиции в комплексную защиту от коррозии приносят привлекательную прибыль:
Первоначальные инвестиции:
● Качественные системы нанесения покрытий: 50-100 долларов за квадратный метр
● Модернизация автоматической системы слива: от 500 до 2000 долларов за ресивер.
● Инспекционное оборудование (ультразвуковой манометр, камеры): 2000–5000 долларов США
● Программы обучения: 1000-3000 долларов США за одного специалиста
Годовые эксплуатационные расходы:
● Трудозатраты на профилактическое обслуживание: 20-40 часов на один приемник.
● Материалы для подкраски покрытия: 200-500 долларов США за приемник
● Услуги по проверке (при привлечении стороннего подрядчика): 1000–3000 долларов США за одного получателя.
● Энергопотребление сливного клапана: 100-300 долларов США на один ресивер.
Полученная экономия:
● Увеличенный срок службы: на 10-15 лет больше, что позволяет избежать затрат на замену в размере 5000-15000 долларов.
● Сокращение затрат на аварийный ремонт: избегайте расходов в размере 2000-5000 долларов за каждый инцидент
● Экономия энергии благодаря водоотводным системам с нулевыми потерями: 300-800 долларов в год на один водоприемник.
● Предотвращение простоев: бесценно для критически важных операций.
Сроки окупаемости, как правило, составляют 2-4 года для комплексных программ, после чего наблюдается постоянная ежегодная экономия. Сравнение затрат на протяжении всего жизненного цикла явно свидетельствует в пользу профилактического подхода по сравнению с реактивным обслуживанием, хотя первоначальное распределение бюджета требует обоснования.
Оптимизация бюджетов на техническое обслуживание всего парка судов-приемников:
Приоритизация на основе оценки рисков: распределение непропорционально больших ресурсов среди объектов с высоким риском (критически важные виды работ, агрессивные среды, известные проблемы коррозии) при сохранении минимальных стандартов для объектов с низким риском. Такой подход максимизирует общую надежность парка техники в рамках бюджетных ограничений.
Поэтапное внедрение: Постепенное внедрение улучшений, начиная с наиболее пострадавших районов, демонстрирующих быстрые результаты и обеспечивающих поддержку более масштабных программ. Первые успехи создают импульс для обеспечения финансирования последующих этапов.
Партнерские отношения с поставщиками: Долгосрочные сервисные контракты с квалифицированными компаниями по нанесению покрытий и контролю качества обеспечивают льготные цены при гарантированном стабильном качестве. Объемы закупок позволяют использовать покупательную способность, а гибкие условия позволяют учитывать меняющиеся потребности.
Технологические инвестиции: автоматизированные системы мониторинга сокращают трудозатраты на ручную проверку, обеспечивая при этом непрерывный сбор данных, что позволяет принимать превентивные меры. Первоначальные затраты компенсируются экономией на оплате труда и повышением надежности, что оправдывает одобрение капитальных вложений.
У среднего по размеру поставщика автомобильных комплектующих неоднократно возникали отказы приемных устройств со средним сроком службы 8 лет из-за сильной внутренней коррозии. Анализ первопричин выявил недостаточный отвод конденсата, низкое качество покрытия и отсутствие программ контроля качества.
Программа вмешательства включала в себя:
● Полное внутреннее покрытие с использованием высокоэффективной эпоксидно-фенольной футеровки
● Установка электронных дренажных устройств с нулевыми потерями на всех ресиверах
● Внедрение программы ежеквартального ультразвукового мониторинга толщины
● Обучение техников методам выявления коррозии и профилактического обслуживания.
● Модернизация холодильной сушилки на начальном этапе производства позволяет снизить содержание влаги.
Результаты спустя пять лет:
● Отсутствие незапланированных отказов по сравнению с предыдущими 2-3 случаями в год.
● Измеренные скорости коррозии снизились на 80% — с 0,15 мм/год до 0,03 мм/год.
● Прогнозируемый срок службы увеличен с 8 лет до более чем 25 лет.
● Экономия энергии благодаря водоотводным системам с нулевыми потерями: 1200 долларов в год на один водоприемник.
● Общая стоимость программы: 45 000 долларов; предотвращенные затраты на замену: 120 000 долларов; чистая экономия: 75 000 долларов плюс повышение надежности
Производитель специализированной химической продукции столкнулся с сильной внешней коррозией приемников, установленных в прибрежной зоне и подверженных воздействию солевых брызг. Стандартные системы покрытия вышли из строя в течение 3-4 лет, что потребовало частого повторного нанесения покрытия и нарушило производственный процесс.
Решение реализовано:
● Переход на многослойную систему с цинкосодержащей грунтовкой, промежуточным слоем из высокопрочной эпоксидной смолы и финишным фторполимерным покрытием обеспечивает превосходную устойчивость к солевому туману.
● Установите защитные кожухи, предохраняющие приемники от прямого воздействия соли.
● Внедрить программу ежемесячных внешних инспекций с фотодокументацией.
● Используйте жертвенные цинковые аноды в критических местах, подверженных гальванической коррозии.
● Разработать протокол ремонта покрытия, предусматривающий устранение механических повреждений в течение 48 часов.
Достигнутые результаты:
● Срок службы покрытия увеличен с 4 лет до 12+ лет
● Частота повторного нанесения покрытия снижена на 67%, что позволяет сэкономить 15 000 долларов в год на расходах на техническое обслуживание.
● Устранены инциденты, связанные с нарушением техники безопасности из-за внезапных повреждений покрытия.
● Улучшенный внешний вид объекта, способствующий повышению оценок клиентов в ходе аудита.
● Срок окупаемости: 18 месяцев с момента снижения частоты технического обслуживания.
Заключение
Для эффективной профилактики коррозии и технического обслуживания ресиверов сжатого воздуха необходима систематическая интеграция правильного выбора материалов, качественных систем покрытий, эффективного отвода конденсата, строгих программ инспекции и профилактического технического обслуживания. Хотя полностью устранить коррозию невозможно, комплексные программы управления продлевают срок службы в два-три раза по сравнению с аналогичными системами, за которыми не ухаживали, сохраняя при этом структурную целостность и эксплуатационную надежность.
Успех требует организационной приверженности, предусматривающей выделение достаточных ресурсов на профилактические мероприятия, а не реагирование на сбои после их возникновения. Программы обучения формируют внутреннюю экспертизу, позволяющую выявлять проблемы на ранних стадиях и предпринимать соответствующие корректирующие действия. Системы документации отслеживают тенденции состояния оборудования, поддерживая принятие решений по техническому обслуживанию на основе данных и оптимизируя распределение ресурсов.
Экономический анализ неизменно демонстрирует привлекательную окупаемость инвестиций в предотвращение коррозии за счет увеличения срока службы оборудования, сокращения аварийных ремонтов, экономии энергии и предотвращения простоев. Хотя первоначальные затраты кажутся значительными, сравнение затрат на протяжении всего жизненного цикла явно свидетельствует в пользу профилактических подходов, обеспечивающих превосходную отдачу на протяжении всего срока эксплуатации приемника.
Внедрение передовых методов, описанных в данном руководстве, позволяет промышленным предприятиям превратить коррозию ресиверов сжатого воздуха из непредсказуемой угрозы в управляемое состояние, обеспечивая надежность, безопасность и эффективность систем сжатого воздуха на протяжении десятилетий продуктивной эксплуатации. Ключ заключается не в какой-либо одной технологии или процедуре, а в целостной интеграции взаимодополняющих стратегий, создающих многоуровневую защиту, предохраняющую эти критически важные сосуды под давлением от прогрессирующего разрушения.
Специализируясь на производстве сосудов, работающих под давлением, мы предлагаем надежные, сертифицированные решения, разработанные с учетом индивидуальных требований заказчиков из различных отраслей по всему миру.
Ул. Синьда, д. 268, Промышленный парк высоких технологий, г. Лункоу, провинция Шаньдун
Copyright © 2026 Yantai Xinglong Pressure Vessel Manufacturing Co., Ltd. Все права защищены.


 عربي
 English
 Español
 Français
 Deutsch
 简体中文
 Português
 日本語
 한국어
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
