Ознакомьтесь с реализованными нами проектами по созданию сосудов, работающих под давлением, для различных отраслей промышленности, демонстрирующими наш инженерный опыт, высокое качество производства и надежность выполнения заказов.
Статус контента: пример инженерного проекта для планирования веб-сайта. Он не содержит информации о выполненном заказе конкретного заказчика и не подтверждает его статус. Все значения параметров сосуда являются предварительными инженерными эталонными значениями. Для окончательного изготовления требуется подтверждение условий эксплуатации, соответствие юрисдикции, утвержденные чертежи и официальные расчеты сосудов под давлением.
Мощность компрессора | Рабочее давление | Емкость приемника | Договоренность |
15,6 м³/мин FAD / приблизительно 132 кВт | 11,0 бар (г) | 3000 л | Горизонтальный |
Данный пример инженерного применения разработан для предприятия по выдувному формованию ПЭТ-бутылок, где сжатый воздух высокого давления является критически важным производственным ресурсом. Типичными потребителями являются станции выдувного формования бутылок, пневматические системы обработки заготовок, приводы конвейеров, сортировочное оборудование и вспомогательные потребители воздуха на предприятии. Цель ресивера состоит не просто в увеличении номинального объема хранения. Она заключается в создании контролируемой пневматической емкости между подачей воздуха от компрессора и потребностью предприятия, чтобы кратковременные несоответствия расхода не проявлялись немедленно в виде возмущения давления в коллекторе потребителя. На эталонном предприятии наблюдается циклический, ориентированный на периодичность спрос, обусловленный циклами выдувного формования, с резкими пиками расхода во время выдува бутылок и меньшим потреблением во время переналадки пресс-форм, подачи заготовок и простоя оборудования. Из-за такого режима работы выбор ресивера должен быть согласован с мощностью компрессора, заданными значениями давления, обработкой воздуха, сопротивлением трубопроводов и минимальным давлением, допустимым для оборудования выдувного формования. В данном случае выбранная концепция компрессора обеспечивает производительность приблизительно 17,7 м³/мин при давлении 40,0 бар (изб.), а ресивер имеет номинальный объем хранения 3200 л и расположен горизонтально.
Целью проектирования является стабильная работа оборудования, а не максимальный размер резервуара. Заводу необходим сухой сжатый воздух высокого давления со строгими требованиями к точке росы для защиты пресс-форм для выдувного формования и предотвращения дефектов качества бутылок. Слишком маленький ресивер может привести к быстрому изменению давления и чрезмерной активности системы управления; ресивер, значительно превышающий необходимый размер, может занимать ценное производственное пространство и замедлять реакцию системы во время наполнения. Таким образом, в данном случае необходимо сбалансировать полезный объем хранения, поведение компрессора в процессе управления и ограничения при установке. Кроме того, ресивер рассматривается как сосуд высокого давления, требующий формального проектирования в соответствии с нормами, отслеживаемости материалов, защищенных патрубков, надежного дренажа и правильно подобранных предохранительных устройств. Указанные размеры и толщина стенки сосуда являются предварительными эталонными значениями для планирования проекта. Они демонстрируют, как производитель сосудов высокого давления может скоординировать механическую часть под заданную нагрузку компрессора, но не заменяют окончательный расчет конструкции, требуемый действующими нормами для сосудов высокого давления.
На предприятии по выдуванию ПЭТ-бутылок используется сжатый воздух высокого давления для работы станций выдувного формования бутылок, пневматических систем обработки заготовок, приводов конвейеров, сортировочного оборудования и вспомогательных потребителей воздуха. Потребление воздуха этими потребителями не является идеально постоянным. В инженерных расчетах предполагается средняя потребность около 11,3 м³/мин, режим малой нагрузки около 4,7 м³/мин и короткие суммарные пиковые значения, приближающиеся к 21,1 м³/мин. Эти значения намеренно выражены в виде диапазона потребления, а не в виде единого номинального значения, поскольку производительность приемника определяется разностью между мгновенным потреблением и мгновенной подачей компрессора. Когда пиковое значение превышает выходную мощность компрессора, запасенный воздух на короткий период пополняет компрессор. Когда потребление падает, приемник принимает избыточную подачу и замедляет повышение давления, которое в противном случае потребовало бы быстрой реакции системы управления.
В данном случае недостаточная стабильность давления имеет практические последствия: недостаточный объем хранения приводит к просадкам давления на выдувных формовочных станциях, непостоянной толщине стенок бутылок и частым переключениям в управлении компрессором. По этой причине ресивер располагается там, где его объем может фактически влиять на датчик давления и пользователей выдувных форм, нуждающихся в поддержке. Большой резервуар, подключенный через ответвление недостаточного диаметра, может вести себя как маленький резервуар, поскольку воздух не может достаточно быстро поступать в него или выходить из него. Поэтому в проекте объем ресивера связан с размером ответвления, запорными клапанами, обратными клапанами, падением давления в сушилке и расположением датчика управления компрессором. При проведении аудита на реальном объекте предпочтительнее использовать посекундную регистрацию давления и расхода. В случае отсутствия таких данных, производственные циклы, количество формовочных станций и время пиковых событий обеспечивают наилучшую основу для определения оптимального объема хранения.
Типичное требование заказчика заключается в поддержании полезного давления в коллекторе компрессора приблизительно на уровне 38,0 бар (изб.), обеспечивая при этом достаточное давление на входе для покрытия потерь при обработке и распределении. Поэтому давление на выходе компрессора установлено на уровне 40,0 бар (изб.), не потому что более высокое давление автоматически желательно, а потому что система должна обеспечивать требуемое давление для наиболее требовательного потребителя в сфере выдувного формования после учета фильтров, осушителя, клапанов и трубопроводов. Ожидаемые условия эксплуатации — это условия производственного цеха в помещении с высокой влажностью окружающей среды, технологической пылью и непрерывной сменной работой, а ресивер рассчитан на диапазон температур окружающей среды от +5 до +45 °C. Механический блок также должен иметь доступ для обслуживания дренажных отверстий, предохранительного клапана, манометра и точек изоляции, а также средства подъема и крепления к фундаменту, совместимые с весом сосуда около 2730 кг.
Перед окончательным проектированием заказчик или системный интегратор обычно предоставляют технические характеристики компрессора, параметры FAD при выбранном давлении, диапазон рабочего давления, максимальную температуру на выходе, последовательность обработки воздуха, требуемую точку росы, размеры труб, предпочтительное направление патрубков, доступную площадь пола, ограничения по подъему и требования нормативных документов. Эти данные гораздо полезнее, чем простой запрос на «резервуар высокого давления объемом 3200 л», поскольку они определяют, как сосуд должен работать внутри системы. Затем в рамках заказа на изготовление эти функциональные требования преобразуются в чертеж общего расположения, схему патрубков, конструкцию опор, спецификацию материалов и план проверки. Этот инженерный анализ особенно важен, когда необходимо заменить существующий сосуд, не прибегая к существенным изменениям трубопроводов или фундамента на месте эксплуатации.
Выбранная концепция компрессора представляет собой двухступенчатый роторно-винтовой компрессор с масляным впрыском, рассчитанный на непрерывную работу под высоким давлением при выдувном формовании ПЭТ. Стандартный агрегат имеет номинальную производительность около 17,7 м³/мин при номинальной мощности привода около 160 кВт при 40,0 бар (изб.). Принцип управления основан на режиме нагрузки/разгрузки или модулирующем управлении производительностью, адаптированном для работы под высоким давлением. Такая компоновка целесообразна, поскольку в данном применении наблюдается циклический, пакетный спрос, обусловленный циклами выдувного формования, с резкими пиками расхода во время выдувания бутылок и меньшим потреблением во время переналадки пресс-формы, подачи заготовки и простоя оборудования. Компрессор рассчитывается в первую очередь для обеспечения постоянного технологического спроса, а ресивер используется для компенсации кратковременных отклонений и обеспечения стабильности управления. Такое разделение функций позволяет избежать распространенной ошибки, когда мощность компрессора завышается лишь для удовлетворения пикового расхода, длящегося всего несколько секунд.
Ключевым преимуществом этой концепции компрессора является надежный непрерывный выход высокого давления для обработки ПЭТ. Ресивер поддерживает это поведение, замедляя изменения давления в точке управления. В машинах с фиксированной скоростью или ступенчатой регулировкой полезное накопление позволяет увеличить интервалы загрузки и разгрузки и уменьшить резкие циклы работы. В машинах с переменной скоростью накопление позволяет приводу ускоряться или замедляться, вместо того чтобы гнаться за каждым небольшим переходным процессом. В многокомпрессорных станциях приемник может предотвратить ненужный запуск более крупной машины для обрезки или резервной машины из-за короткого импульса нагрузки. Окончательная логика управления по-прежнему принадлежит компрессорному блоку и системному контроллеру; приемник не заменяет правильную последовательность действий. Его роль заключается в создании буфера давления, который дает системе управления время для принятия стабильных решений.
Основные параметры системы: производительность компрессора 17,7 м³/мин, установленная мощность компрессора приблизительно 160 кВт и давление на выходе компрессора 40,0 бар (изб.). Планируемое полезное давление в коллекторе составляет около 38,0 бар (изб.), оставляя примерно 2,0 бар на потери при обработке и распределении в базовых условиях. Средняя расчетная производительность 11,3 м³/мин составляет около 64% от номинальной производительности компрессора, что оставляет примерно 36% номинальной мощности между средней производительностью и номинальной мощностью компрессора. Этот запас не является автоматически резервной мощностью для будущего расширения; он также покрывает нормальные колебания производства, потери при продувке компрессора (где это применимо) и неопределенность в первоначальной оценке потребности.
Выбранный осушитель с тепловым потоком от сжатия и система фильтрации высокого давления должны быть рассчитаны на фактические условия на входе и пиковый расход при полном рабочем давлении. Падение давления в системе обработки следует проверять как при чистых элементах, так и при максимально допустимом перепаде давления, поскольку ресивер не может компенсировать хронически недостаточный размер фильтра или осушителя. Контрольно-измерительные приборы должны включать измерение давления на выходе компрессора, давления в ресивере и давления в коллекторе на выходе, чтобы персонал, занимающийся вводом в эксплуатацию, мог отличить проблему с хранилищем от проблемы с трубопроводом или системой обработки. В тех случаях, когда процесс чувствителен к влажности, точку росы следует измерять на выходе из осушителя, а не определять по температуре в компрессорной. Эти детали позволяют представить ситуацию как полную систему сжатого воздуха, а не как описание только оборудования высокого давления в резервуаре.
Профиль спроса характеризуется циклическим, пакетным спросом, обусловленным циклами выдувного формования, с резкими пиками расхода во время выдувания бутылок и меньшим потреблением во время переналадки пресс-формы, подачи заготовки и простоя оборудования. При быстром увеличении нагрузки контроллер компрессора фиксирует начало падения давления и запрашивает увеличение мощности. Ресивер частично компенсирует временный дефицит, пока машина ускоряется, загружает следующую ступень или запускает второй компрессор. При быстром снижении нагрузки процесс обращается вспять: избыточная подача компрессора поступает в ресивер, и скорость повышения давления снижается. Величина этого преимущества зависит от полезного диапазона давления. Полный геометрический объем в 3200 л не является «доступным воздухом» при атмосферных условиях; только масса, высвобождаемая между верхним и нижним полезными давлениями, может поддерживать процесс выдувного формования.
Таким образом, философия эталонного управления связывает размеры ресивера с фактическими заданными значениями. Если предприятие сужает диапазон давления без изменения объема хранилища, полезный запас по времени сокращается. Если же оно повышает верхнее давление просто для увеличения объема хранилища, потребление энергии и требования к сосудам высокого давления могут значительно возрасти. Более эффективный подход заключается в определении истинного минимального давления, необходимого для выдувного формования, минимизации предотвратимых потерь при распределении и последующем определении размеров хранилища в пределах допустимого колебания давления. В этом случае сосуд объемом 3,2 м³ действует как системный буфер, а не как аварийный воздушный резервуар. Любой критически важный пневматический резерв — например, клапан, который должен совершить безопасный ход после отказа компрессора, — будет рассчитываться отдельно и может потребовать защищенного специализированного ресивера с обратными клапанами и собственным диапазоном давления.
Эталонная емкость ресивера составляет 3200 л. Такой выбор оправдан для компрессора, обеспечивающего производительность 17,7 м³/мин при высоком рабочем давлении, но это не является фиксированным правилом «литров на киловатт». Объем ресивера зависит от типа управления компрессором, допустимой частоты циклов, продолжительности пиковых событий, верхнего и нижнего давлений, а также от того, является ли хранилище централизованным или расположено вблизи потребителя с высоким спросом на выдувное формование. В данном случае емкость предназначена для сглаживания основной системы высокого давления и поглощения кратковременных пиков, описанных выше. Если в дальнейшем полевые исследования покажут, что одна выдувная формовочная машина вызывает большую часть возмущений давления, то меньший по размеру ресивер в точке потребления рядом с этой машиной может быть более эффективным, чем увеличение централизованного хранилища.
Для проведения инженерной экспертизы группа должна рассчитать полезную массу хранимого воздуха между нормальным верхним давлением и минимально допустимым давлением в процессе выдувного формования, а затем сравнить это количество воздуха с дефицитом между пиковой потребностью и подачей воздуха компрессором в течение всего периода воздействия. Расчет также должен учитывать, что компрессор продолжает подавать воздух, пока ресивер разгружается. Таким образом, выбор объема в 3200 л является согласованной отправной точкой, а не изолированным выбором из каталога. Он обеспечивает достаточный объем для демонстрации стабильного поведения системы управления, оставаясь при этом совместимым с имеющейся производственной площадкой и выбранной горизонтальной геометрией. Если в будущем производство значительно увеличит нагрузку, первоначальный ресивер может оставаться полезным в качестве базового хранилища, в то время как дополнительное распределенное хранилище или мощность компрессора будут добавлены за счет запланированных ответвлений.
Для изготовления был выбран горизонтальный ресивер с номинальным диаметром 1300 мм и общей высотой около 1850 мм. Ориентация отражает скорее интеграцию в конструкцию объекта, чем только производительность по давлению. Вертикальные сосуды обычно экономят площадь пола и упрощают дренаж в низинах, но требуют достаточного зазора над головой, устойчивости фундамента и доступа к верхним патрубкам. Горизонтальные сосуды уменьшают общую высоту и могут размещаться под трубопроводными эстакадами или антресолями производственного здания, но занимают большую длину пола и требуют опорных стоек в двух местах. В любом случае, ориентация патрубков проверяется относительно фактической компрессорной установки, осушителя, коллектора высокого давления и проходов для технического обслуживания перед выпуском чертежа.
Расчетный вес пустого судна составляет около 2730 кг, поэтому точки подъема и фундаменты должны быть спроектированы с учетом реального центра тяжести и любых прикрепленных к нему клапанов высокого давления или трубопроводов. Геометрия при транспортировке также имеет значение. Судно, подходящее для установки, может потребовать съемных приборов, защищенных патрубков или специальных транспортных опор для перемещения через контейнер, грузовой маршрут или дверной проем завода. Поэтому в процессе изготовления на заказ учитываются диаметр, расстояние между опорами, подъемные проушины, смотровые отверстия и выступание патрубков, а не только внутренний объем. Такая работа по интеграции позволяет сократить объем сварочных работ на месте и дает заказчику возможность спланировать бетонные площадки, анкерные болты и места крепления труб до прибытия судна.
В качестве эталонного материала для резервуара используется углеродистая сталь SA-516 Gr.70. Выбор материала обусловлен условиями эксплуатации под высоким давлением, а не просто названием области применения. Углеродистая сталь широко подходит для общего применения в системах сжатого воздуха высокого давления, если контролируется образование конденсата, правильно указаны допуск на коррозию и покрытие, а также обеспечен надежный слив из ресивера. Нержавеющая сталь может быть оправдана в случаях, когда эксплуатация во влажных условиях, промывка, требования к чистоте оборудования или риск коррозии делают углеродистую сталь менее привлекательной. В данном случае ресивер предназначен для сухого сжатого воздуха высокого давления для выдувного формования ПЭТ. Перед закупкой листового металла и фитингов проектная группа все равно должна будет подтвердить точные технические характеристики материала, требования к испытаниям на ударную вязкость (если таковые имеются), допустимые напряжения, допуск на коррозию и совместимость с действующими нормами для сосудов высокого давления.
Риск внутренней коррозии меняется в зависимости от положения ресивера. Влажный ресивер, расположенный сразу после компрессора, контактирует с теплым насыщенным воздухом и обычно собирает больше конденсата, в то время как сухой ресивер после исправно работающего осушителя контактирует со значительно меньшим количеством жидкой воды. Внешняя среда также имеет значение, поскольку производственная площадка включает в себя условия внутри помещений с высокой влажностью воздуха, технологической пылью и непрерывной посменной работой. Поэтому для сосудов из углеродистой стали необходима система покрытия, соответствующая условиям эксплуатации и подготовке поверхности. Для сосудов из нержавеющей стали необходимы контролируемые методы изготовления, предотвращающие загрязнение углеродистой стали, и в зависимости от спецификации может потребоваться травление или пассивация. Эти решения являются частью проектирования и качества изготовления сосудов высокого давления; их следует принимать до изготовления, а не рассматривать как косметическую отделку после завершения изготовления резервуара.
Предварительное входное соединение имеет фланцевое соединение DN50 PN63, а выходное — также фланцевое соединение DN50 PN63. Эти размеры выбираются исходя из эталонного расхода компрессора и высокого рабочего давления, чтобы скорость газа и перепад давления оставались приемлемыми. Они не выбираются только на основе объема ресивера. При 40,0 бар (изб.) фактический объемный расход внутри трубы под давлением значительно ниже заявленного FAD при атмосферных эталонных условиях, поэтому выбор размера соединения должен основываться на расходе в сжатом состоянии, допустимой скорости, потерях в фитингах и длине окружающего трубопровода высокого давления. Для системы с высоким давлением увеличение номинального размера на один шаг может существенно снизить перепад давления и улучшить скорость реакции хранимого объема на кратковременный пик выдувного формования.
При проектировании форсунок необходимо также учитывать выравнивание полевых соединений. Осевые линии входного и выходного патрубков согласуются с выходным патрубком компрессора, установкой обработки и основным коллектором высокого давления, чтобы минимизировать ненужные изгибы и нагрузку на полевые соединения. Предохранительный клапан имеет фланцевое соединение DN32 PN63; окончательная пропускная способность клапана и выбор диафрагмы должны определяться применимыми правилами расчета размеров предохранительных клапанов высокого давления и максимально допустимым притоком. Сливное отверстие имеет резьбовое или фланцевое соединение DN15 для автоматического отвода конденсата, а манометр использует соединение g1/2 bsp(f). Запорные клапаны должны обеспечивать возможность технического обслуживания без образования опасного незащищенного объема высокого давления. При использовании обратного клапана необходимо понимать его влияние на заполнение и спуск ресивера, чтобы резервуар оставался подключенным к зоне давления, которую он призван стабилизировать.
Ресивер может быть установлен до или после осушителя с тепловым потоком, и это местоположение меняет его режим работы. Влажный ресивер, расположенный перед осушителем, может обеспечить время охлаждения, снизить скорость потока и собрать основной объем конденсата до того, как воздух попадет в оборудование для обработки под высоким давлением. Это может уменьшить кратковременные колебания потока на входе в осушитель, но в резервуаре наблюдается наибольшая влагонагрузка, и поэтому требуется надежный автоматический дренаж. Сухой ресивер, расположенный после оборудования для обработки, хранит кондиционированный воздух под высоким давлением и может обслуживать чувствительные к воздействию воздуха устройства для выдувного формования ПЭТ, не заставляя осушитель следовать каждому пику короткого цикла выдува. В некоторых установках используются как влажные, так и сухие накопители, когда стабильность давления и качество воздуха имеют решающее значение для производства бутылок.
В данном случае дренаж рассматривается как функциональный элемент конструкции. Засоренный или недостаточно мощный дренаж снижает эффективность хранения воды по мере ее накопления и увеличивает риск коррозии в высоконапорных системах из углеродистой стали. Низкорасположенное соединение должно оставаться доступным после установки сосуда, а сток должен отводиться в соответствующую систему отвода конденсата, а не непосредственно в производственный цех. Если ресивер находится в неотапливаемом помещении, дренажные линии должны быть защищены от замерзания. Если на предприятии используются компрессоры с впрыском масла, при утилизации конденсата следует учитывать содержание масла. В тех случаях, когда процесс производства ПЭТ требует чрезвычайно сухого воздуха, сам ресивер должен быть очищен и защищен, чтобы остатки производства не ставили под угрозу стратегию обработки и требования к качеству бутылок.
Рабочее давление для данного применения составляет 40,0 бар (изб.), однако для формального проектирования сосудов высокого давления требуются отдельные расчетные давление и расчетная температура, включающие применимый рабочий запас и нормы для оборудования высокого давления. Номинальная толщина оболочки, указанная для данного случая, составляет 34 мм. Это значение является лишь предварительной инженерной справкой. Окончательная требуемая толщина должна быть рассчитана с использованием выбранного материала, допустимого напряжения, эффективности сварного соединения, внутреннего диаметра, расчетного давления, припуска на коррозию и любых минимальных требований, установленных нормами для сосудов высокого давления. Перед тем как чертеж станет производственным документом, необходимо также учитывать утонение формованной головки, усиление патрубка, внешние нагрузки, условия вакуума (если применимо), циклические эксплуатационные и транспортные нагрузки.
Ресивер должен быть защищен от избыточного давления правильно подобранным предохранительным устройством высокого давления, и предохранительный путь не должен быть перекрыт во время работы. Соединение предохранительного клапана, указанное в таблице параметров, относится только к патрубку сосуда; оно не является расчетом пропускной способности предохранительного клапана. Манометры должны быть читаемыми из нормального рабочего положения и выбраны с соответствующим диапазоном высокого давления. Производитель должен проводить испытания под давлением, неразрушающий контроль, документацию и маркировку, требуемые регулирующими органами для сосудов высокого давления. При международных поставках требования к кодам и регистрации могут различаться в зависимости от страны назначения, поэтому технический и коммерческий анализ должен установить их до закупки материалов. Такой подход предотвращает ситуацию, когда описание на веб-сайте подразумевает сертификацию сосудов высокого давления, которая не была определена для реального заказа.
Для специализированного производителя ресиверов высокого давления разработка начинается еще до раскроя стали. Инженерный персонал анализирует расход компрессора, рабочее давление, диапазон регулирования, роль ресивера, предпочтительную ориентацию, высоту расположения патрубков, стандарты подключения, стратегию слива, схему опор и ограничения при монтаже. Затем разрабатывается общая конфигурация, исходя из номинального объема 3200 л, диаметра 1300 мм и горизонтального положения. Цель состоит не в том, чтобы сделать каждый сосуд уникальным ради самого себя; а в том, чтобы изменить только те характеристики, которые улучшают посадку, надежность, соответствие нормам или эффективность монтажа для работы с ПЭТ-пластиком, изготовленным методом выдувного формования под высоким давлением. Это может включать ориентацию патрубка, стандарт класса давления фланца, место слива, размеры опор, точки подъема, покрытие и соединения приборов.
Этот типовой проект также демонстрирует, почему координация с производителями компрессоров, дистрибьюторами и системными интеграторами имеет большое значение. Эти партнеры часто знают интерфейс комплекта и трубопроводы высокого давления на объекте еще до начала окончательного проектирования корпуса. Благодаря обмену чертежами размеров и списками трубопроводов на ранних этапах, получатель может прибыть с соединениями, которые соответствуют конструкции рамы, вместо того, чтобы использовать полевые адаптеры. В проектах по замене можно использовать существующие размеры фундамента и координаты патрубков там, где это позволяют нормы и проектные ограничения. Для новых систем чертеж корпуса может быть выпущен достаточно рано, чтобы строительные и трубопроводные бригады могли планировать работу с учетом реальных габаритов оборудования. Эта инженерная поддержка является важной частью индивидуального производства систем высокого давления, поскольку она снижает неопределенность за пределами цеха по изготовлению корпусов.
Производство начинается с контролируемой идентификации материалов и обеспечения прослеживаемости для листового металла и поковок, предназначенных для работы под высоким давлением. Листовой металл, днища, трубы и фланцы проверяются на соответствие утвержденной спецификации материалов и установленному стандарту для сосудов высокого давления. Перед сборкой изготовленные компоненты проверяются на соответствие размерам и минимальной толщине. Сварка выполняется с использованием квалифицированных процедур и квалифицированным персоналом, соответствующим материалу и стандарту для сосудов высокого давления. Подготовка соединения, подгонка и последовательность сварки контролируются для обеспечения соосности и уменьшения деформаций, особенно вокруг патрубков и опор, где из-за некачественной обработки могут возникать локальные напряжения.
Требования к контролю зависят от стандарта, материала, толщины и условий эксплуатации под высоким давлением. Они могут включать визуальный осмотр, контроль размеров, рентгенографию, ультразвуковой контроль, магнитопорошковый или капиллярный контроль в соответствии с проектной документацией и планом качества для оборудования высокого давления. Ни одно описание неразрушающего контроля не должно копироваться во все международные проекты без проверки применимых правил эксплуатации под высоким давлением. После принятия необходимых мер по контролю сосуд проходит испытание под высоким давлением, определенное стандартом, и окончательную проверку размеров. Обработка поверхности, покраска, пассивация или другие виды отделки выполняются в соответствии с утвержденной спецификацией. Досье поставки должно соответствовать фактически изготовленному сосуду, включая записи о материалах и отчеты об инспекции, а не типовые сертификаты соответствия.
Перед установкой бригада на объекте проверяет паспортную табличку сосуда или паспортные данные высокого давления, план подъема, фундамент, места крепления анкеров и опоры трубопроводов. Приемник не должен использоваться для перевозки незапланированных нагрузок от трубопроводов; подключенные линии высокого давления должны иметь независимую опору и достаточную гибкость, чтобы избежать передачи термических деформаций или смещения в патрубки. Горизонтальная компоновка должна обеспечивать доступ к сливному отверстию в самой низкой точке, манометру, предохранительному устройству и запорным клапанам. Выходной патрубок предохранительного клапана высокого давления должен быть проложен или защищен в соответствии с требованиями правил техники безопасности на объекте. Любые транспортировочные распорки или защитные колпачки снимаются только тогда, когда сосуд готов к окончательному подключению к системе высокого давления.
В ходе ввода в эксплуатацию проверяется положение клапана, функция слива, диапазон измерений, герметичность и правильность работы системы управления компрессором. В сети высокого давления сжатый воздух постепенно повышается под давлением, при этом наблюдаются значения давления в ресивере и коллекторе. Полезной проверкой приемки является сравнение реакции давления во время известных циклов выдувного формования до и после ввода ресивера в эксплуатацию. Если давление в коллекторе по-прежнему быстро падает во время пиков выдувания бутылок, следует исследовать ограничения в ответвлениях, настройки регулятора давления, перепад давления в осушителе или фильтре и задержки управления компрессором, а не предполагать, что резервуар имеет недостаточный размер. Конечная цель — стабильная интегрированная система высокого давления. Ресивер работает успешно только тогда, когда его объем может свободно перемещаться к потребителям выдувного формования и датчикам управления, которые от него зависят.
В процессе выдувания ПЭТ-бутылок на энергоэффективность сжатого воздуха в значительной степени зависит от высокого уровня давления и стабильности управления. Работа при давлении выше требуемого для процесса выдувания значительно увеличивает нагрузку на компрессор и может привести к увеличению искусственного спроса у нерегулируемых потребителей. Ресивер поддерживает управление энергопотреблением, позволяя компрессорной системе работать в пределах практичного диапазона давления, а не реагировать на каждое короткое колебание цикла выдувания. Для двухступенчатых роторных шнековых компрессоров высокого давления с масляным впрыском это помогает выбранному методу управления оставаться стабильным и уменьшает ненужные переходы. Сам по себе ресивер не обеспечивает экономию энергии; экономия достигается при совместном проектировании системы хранения, управления давлением и последовательности работы компрессоров.
Планирование надежности включает периодическую проверку сосуда высокого давления, предохранительного клапана, манометра, сливных и запорных клапанов в соответствии с действующими в данной юрисдикции правилами обращения с сосудами высокого давления и программой технического обслуживания предприятия. Автоматические сливные клапаны должны быть проверены на работоспособность, поскольку скрытый отказ сливного клапана может постепенно заполнить сосуд конденсатом и снизить эффективность хранения. Проверяется состояние покрытий на наличие повреждений, а поверхности из нержавеющей стали защищаются от загрязнений или агрессивных чистящих средств, несовместимых с данной маркой стали. Динамика изменения давления может регистрироваться с течением времени для выявления увеличения перепада давления на фильтре или изменений в цикле выдувного формования. Эти методы технического обслуживания сохраняют эксплуатационные характеристики приемника и предоставляют данные для принятия решений о будущем расширении производства.
Расчет размеров системы основан на текущем спросе на ПЭТ-бутылки, изготовленные методом выдувного формования, плюс практический запас производительности, а не на предположении о неограниченном росте производственной линии в будущем. Завышение размеров каждого компрессора и ресивера высокого давления увеличивает капитальные затраты, использование производственной площади и иногда приводит к неэффективной работе в незагруженном режиме, в то время как занижение размеров может привести к нестабильному давлению, колебаниям качества бутылок и чрезмерному циклическому режиму работы. Поэтому предпочтительнее модульный подход. Схема трубопроводов позволяет зарезервировать ответвление для будущего хранения, основной коллектор высокого давления можно проверить на ожидаемый расход на следующем этапе, а управление несколькими компрессорами можно выбрать с учетом возможности расширения. Существующий ресивер объемом 3200 л может оставаться частью конечной системы, даже если позже будет установлен дополнительный компрессор или локальный ресивер для потребления.
Для заказчика ценность производителя ресиверов высокого давления, изготавливаемых на заказ, заключается в возможности преобразовать требования к системе сжатого воздуха высокого давления для выдувания ПЭТ-бутылок в сосуд высокого давления, соответствующий реальной производственной конфигурации. Это включает в себя соответствие рабочему давлению 40,0 бар (изб.), расходу компрессора 17,7 м³/мин, объему хранилища 3200 л, углеродистой стали SA-516 Gr.70, стандартам сопел высокого давления и горизонтальной конфигурации производственной площадки. Производитель также должен учитывать ограничения предварительных данных, представленных на веб-сайте. Окончательный проект требует подтверждения технологических условий, применимого стандарта для сосудов высокого давления, формальных расчетов и утвержденных чертежей. Четко обозначив эти ограничения, но при этом объяснив инженерную логику, данный пример демонстрирует профессиональную поддержку производителей компрессоров, дистрибьюторов, EPC-подрядчиков, системных интеграторов и конечных пользователей ПЭТ-промышленности без представления иллюстративной конфигурации высокого давления как незадокументированного выполненного заказа заказчика.
Рассмотрим кратковременный производственный цикл, в котором спрос возрастает с приблизительно среднего значения 11,3 м³/мин до 21,1 м³/мин во время одновременных циклов выдувания бутылок. Компрессор может обеспечить около 17,7 м³/мин при номинальном высоком давлении, поэтому разница между пиковым спросом и текущей производительностью компрессора временно компенсируется накопленным воздухом, пока система управления реагирует. Давление в ресивере начинает падать, но цель состоит в том, чтобы поддерживать давление в коллекторе выдувного формовочного цеха выше минимально необходимого давления для производства бутылок. Как только компрессор достигает заданной мощности или запускается дополнительная машина, дефицит устраняется, и ресивер может пополнить запасы воздуха. Это нормальная динамическая функция хранилища высокого давления; если пик кратковременный и запланирован как часть цикла выдувания, это не указывает на недостаточную мощность компрессора.
Теперь рассмотрим противоположную ситуацию: несколько станций выдувного формования одновременно завершают свои циклы, и потребление воздуха резко падает. Подача компрессора на короткое время превышает потребность, и ресивер принимает разницу. Давление повышается медленнее, давая контроллеру время разгрузить или отключить машину. Слишком маленький ресивер допустит резкие колебания давления и более частые переходы в управлении. Слишком большой ресивер может замедлить восстановление и занять ценное производственное пространство. Выбор ресивера объемом 3200 л призван обеспечить сбалансированный отклик на эталонный циклический режим потребления воздуха при выдувном формовании. Данные полевых испытаний позволят уточнить этот баланс, показав реальную продолжительность и частоту как повышения, так и понижения потребления воздуха в цикле выдувного формования.
Ресивер не может скорректировать систему распределения высокого давления, в которой постоянно происходит чрезмерная потеря давления. При расходе 17,7 м³/мин при давлении 40,0 бар (изб.) основной трубопровод и критически важные ответвления следует проверять при фактическом давлении в линии высокого давления, а не путем сравнения номинального диаметра трубы с мощностью двигателя компрессора. Длинные участки трубопровода, многочисленные отводы, частично открытые клапаны, засоренные фильтры и фитинги высокого давления недостаточного диаметра могут частично истощить имеющийся запас давления. При проектировании бюджет давления распределяется между нагнетательным давлением компрессора, оборудованием для обработки, основным коллектором и регулированием давления в точке использования выдувной машины. Выбранный ресивер затем работает в рамках этого бюджета. Если давление в выдувных машинах низкое даже при стабильном спросе, увеличение объема ресивера лишь отсрочит появление симптомов; первопричиной, вероятно, является постоянная потеря давления в системе высокого давления.
Кратковременное падение давления — это другое дело. Кратковременный пик давления в процессе выдувного формования может на мгновение превысить скорость потока, с которой не справится контроллер компрессора или сеть трубопроводов высокого давления. В такой ситуации накопитель, расположенный с правильной стороны ограничивающего компонента, может быть весьма эффективным. Например, сухой ресивер после сушилки может защитить пользователей выдувного формования от кратковременного импульса, который в противном случае перегрузил бы систему обработки под высоким давлением, а локальный ресивер рядом с выдувной машиной может уменьшить влияние длинного ответвления под высоким давлением. Таким образом, инженерный анализ в данном случае рассматривает расположение резервуара и сопротивление трубопровода как часть одной и той же проблемы. Это делает объем в 3200 л полезным для работы в процессе выдувного формования ПЭТ, а не просто впечатляющим показателем в спецификации высокого давления.
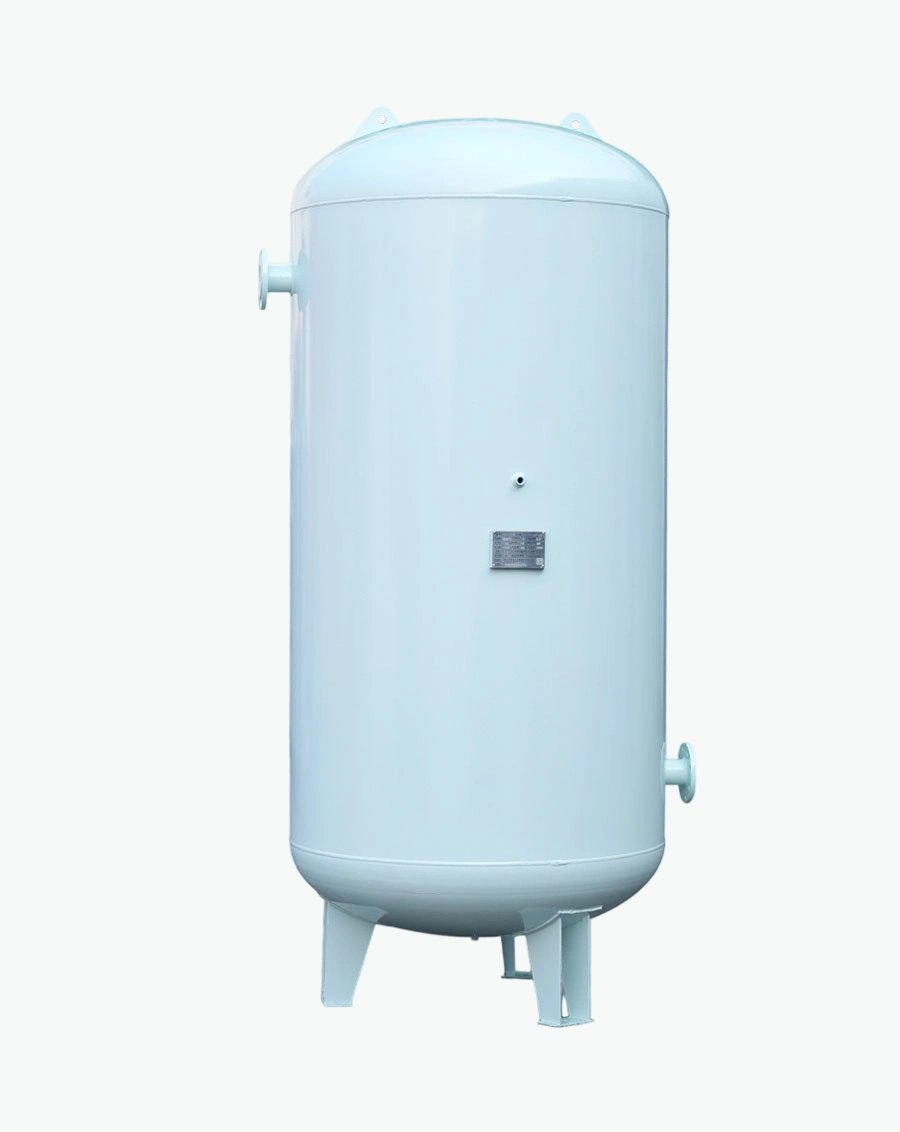
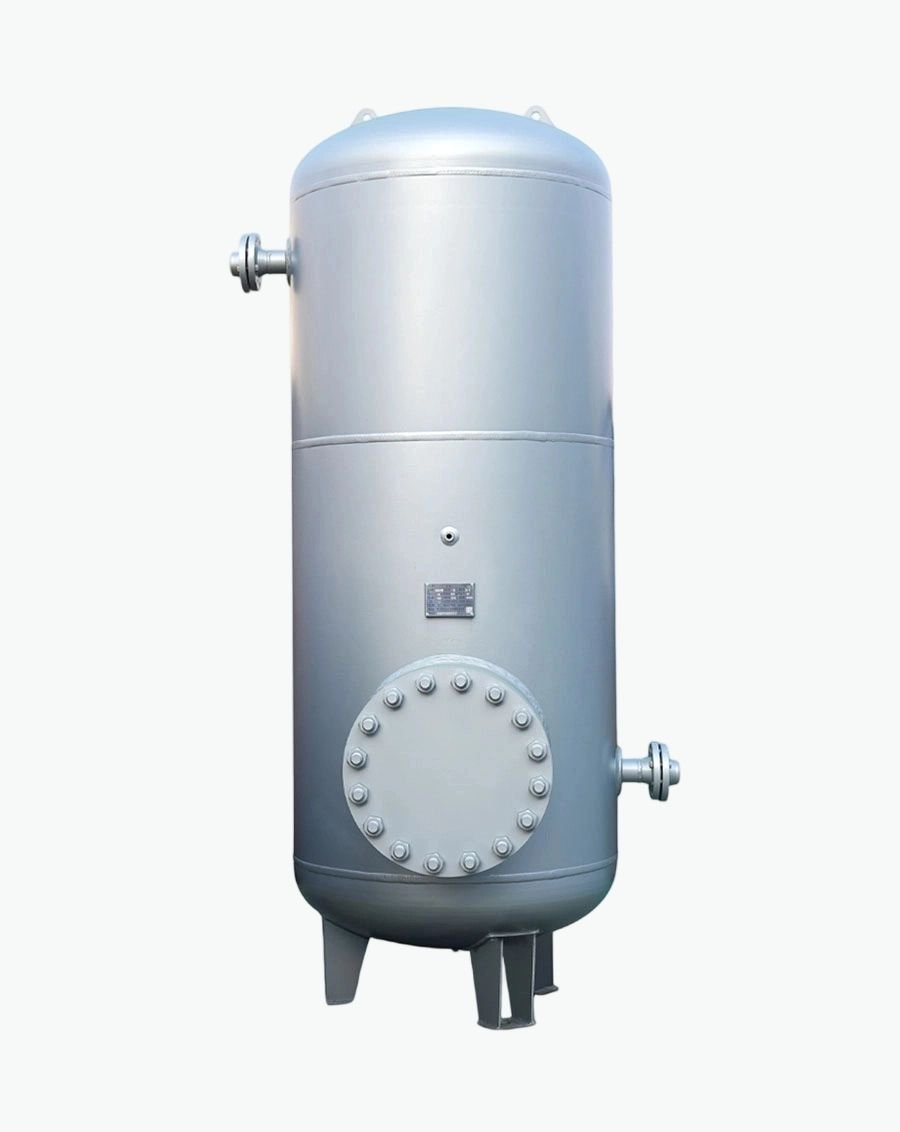
Имя параметра | Референтное значение |
Горизонтальный / Вертикальный | Горизонтальный |
Масса | 1520 кг (предварительная масса пустого самолета) |
Диаметр | 1200 мм |
Высота | Общая высота составляет 1750 мм. |
Толщина стенки | Номинальная толщина оболочки 10 мм - только предварительные данные. |
Материалы для резервуара | Углеродистая сталь SA-516 Gr.70 |
Подходящий промежуточный продукт | Сухой сжатый воздух |
Емкость | 3000 л |
Температура окружающей среды | от -10 до +45 °C |
Рабочее давление | 11,0 бар (г) |
Размер входного отверстия | DN40 PN25 фланцевый |
Размер выходного отверстия | DN50 PN25 фланцевый |
Соединение предохранительного клапана | Фланцевое соединение DN32 PN25; окончательный размер клапана/отверстия определяется в соответствии с нормами. |
Подключение сливного клапана | Резьбовое сливное соединение DN15 для автоматического или ручного слива |
Подключение манометра | Соединение для манометра G1/2 BSP(F) |
Примечание для инженеров: указанные выше 15 значений согласованы с эталонной системой компрессора высокого давления и предназначены для демонстрации того, как можно выбрать нестандартный ресивер с учетом расхода, высокого рабочего давления, характеристик управления, монтажного пространства и качества воздуха для выдувания ПЭТ-бутылок. Номинальная толщина корпуса, вес, размеры патрубков и соединение предохранительного клапана являются лишь предварительными значениями. Окончательный проект должен соответствовать расчетному давлению и температуре, спецификации материалов, допуску на коррозию, эффективности соединения, толщине головки, усилению патрубка, опорам, внешним нагрузкам, испытательному давлению, пропускной способности предохранительного клапана и всем требованиям законодательства к сосудам высокого давления, действующим в данной юрисдикции, до начала изготовления.
Специализируясь на производстве сосудов, работающих под давлением, мы предлагаем надежные, сертифицированные решения, разработанные с учетом индивидуальных требований заказчиков из различных отраслей по всему миру.
Ул. Синьда, д. 268, Промышленный парк высоких технологий, г. Лункоу, провинция Шаньдун
Copyright © 2026 Yantai Xinglong Pressure Vessel Manufacturing Co., Ltd. Все права защищены.


 عربي
 English
 Español
 Français
 Deutsch
 简体中文
 Português
 日本語
 한국어
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
