Ознакомьтесь с реализованными нами проектами по созданию сосудов, работающих под давлением, для различных отраслей промышленности, демонстрирующими наш инженерный опыт, высокое качество производства и надежность выполнения заказов.
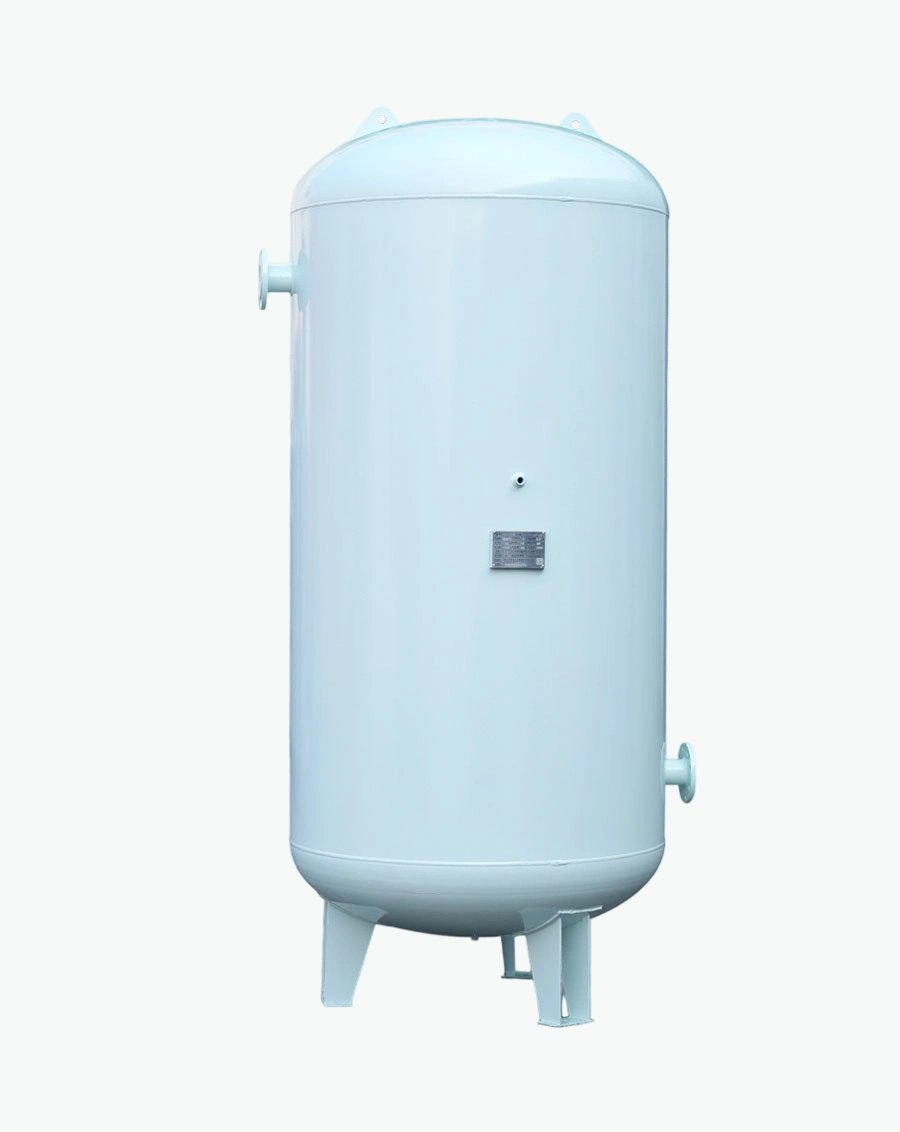
Идентификатор проекта: AR-043 | Применение: Сборка электроники | Концепция компрессора: Винтовой компрессор с масляным впрыском и регулируемым частотным преобразователем
Статус контента: пример инженерного проекта для планирования веб-сайта. Он не содержит информации о выполненном заказе конкретного заказчика и не подтверждает его статус. Все значения параметров сосуда являются предварительными инженерными эталонными значениями. Для окончательного изготовления требуется подтверждение условий эксплуатации, соответствие юрисдикции, утвержденные чертежи и официальные расчеты сосудов под давлением.
| Мощность компрессора | Рабочее давление | Емкость приемника | Договоренность |
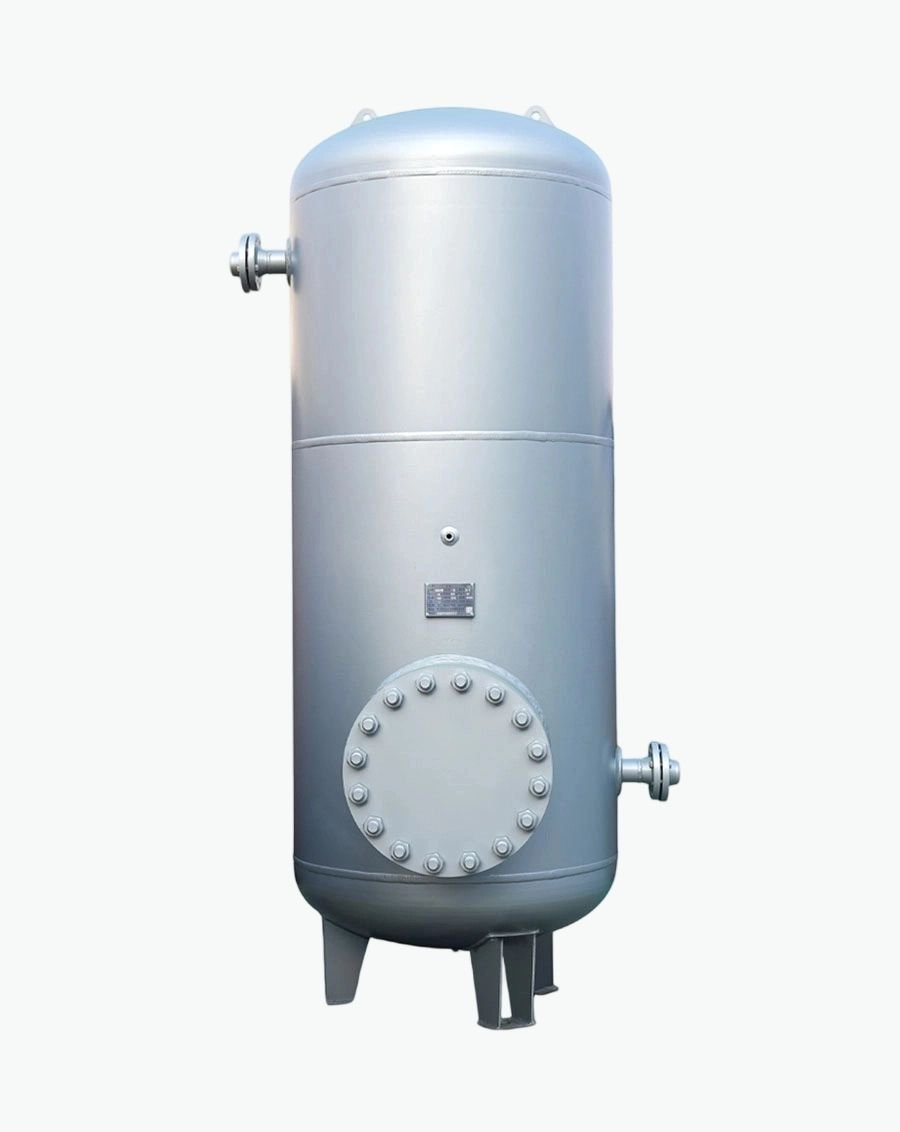
| 23,2 м³/мин FAD / приблизительно 160 кВт | 9,0 бар (г) | 4000 л | Вертикальный |
Данный пример инженерного применения разработан для предприятия по сборке электроники, где сжатый воздух является производственной функцией, а не второстепенным удобством. Типичные пользователи включают вспомогательное оборудование для захвата и перемещения, прецизионное дозирование, пневматические питатели, испытательные приспособления, оборудование для продувки и упаковки. Цель ресивера состоит не просто в увеличении номинального объема хранения. Она заключается в создании контролируемой пневматической емкости между подачей компрессора и потребностью предприятия, чтобы кратковременные несоответствия расхода не сразу проявлялись как возмущение давления в коллекторе потребителя. На эталонном предприятии наблюдается стабильный базовый спрос в сочетании с множеством небольших быстрых циклов, распределенных по автоматизированным сборочным линиям. Из-за такого режима работы выбор ресивера должен быть согласован с производительностью компрессора, заданными значениями давления, обработкой воздуха, сопротивлением трубопроводов и минимальным давлением, принимаемым производственным оборудованием. В данном случае выбранная концепция компрессора обеспечивает приблизительно 23,2 м³/мин FAD при 9,0 бар (изб.), а ресивер обеспечивает номинальный объем хранения 4000 л в вертикальном положении.
Целью проектирования является стабильная работа энергосистемы, а не максимальный размер резервуара. Установке необходим чистый, сухой сжатый воздух с тщательной фильтрацией в местах контакта с чувствительными компонентами или прецизионным оборудованием. Слишком маленький ресивер может привести к быстрому изменению давления и чрезмерной активности системы управления; ресивер, значительно превышающий необходимый размер, может занимать ценное пространство и замедлять реакцию системы во время заполнения. Таким образом, в данном случае необходимо сбалансировать полезный объем хранения, поведение компрессора в процессе управления и ограничения при установке. Кроме того, ресивер рассматривается как сосуд под давлением, требующий формального проектирования в соответствии с нормами, отслеживаемости материалов, защищенных патрубков, надежного дренажа и правильно подобранных предохранительных устройств. Указанные размеры и толщина стенки сосуда являются предварительными эталонными значениями для планирования проекта. Они демонстрируют, как производитель сосудов под давлением может скоординировать механическую часть под заданную нагрузку компрессора, но не заменяют окончательный расчет, требуемый действующими нормами для сосудов под давлением.
На предприятии по сборке электроники сжатый воздух используется для вспомогательных устройств захвата и перемещения, прецизионного дозирования, пневматических подающих устройств, испытательных стендов, продувки и упаковочного оборудования. Потребление воздуха этими потребителями не является абсолютно постоянным. В инженерных расчетах предполагается средняя потребность около 13,9 м³/мин, режим малой нагрузки около 9,1 м³/мин и короткие суммарные пиковые значения, приближающиеся к 29,5 м³/мин. Эти значения намеренно выражены в виде диапазона потребления, а не в виде единого номинального значения, поскольку производительность приемника определяется разностью между мгновенным потреблением и мгновенной подачей компрессора. Когда пиковое значение превышает выходную мощность компрессора, запасенный воздух на короткий период пополняет компрессор. Когда потребление падает, приемник принимает избыточную подачу и замедляет повышение давления, которое в противном случае потребовало бы быстрой реакции системы управления.
В данном случае низкая стабильность давления имеет практические последствия: небольшие колебания давления могут влиять на синхронизацию подачи, повторяемость показаний приспособлений и последовательность пневматических испытаний. По этой причине приемник располагается там, где его объем может фактически влиять на датчик давления и пользователей, нуждающихся в поддержке. Большой резервуар, подключенный через ответвление недостаточного диаметра, может вести себя как маленький резервуар, поскольку воздух не может достаточно быстро поступать в него или выходить из него. Поэтому в проекте объем приемника связан с размером ответвления, запорными клапанами, обратными клапанами, падением давления в осушителе и расположением датчика управления компрессором. При проведении аудита на реальном объекте предпочтительнее использовать посекундную регистрацию давления и расхода. В тех случаях, когда эти данные недоступны, производственные циклы, количество машин и время пиковых событий обеспечивают наилучшую основу для определения необходимых объемов хранения.
Типичное требование заказчика заключается в поддержании полезного давления в коллекторе компрессора приблизительно на уровне 8,5 бар (изб.), обеспечивая при этом достаточное давление на входе для покрытия потерь при обработке и распределении. Поэтому давление на выходе компрессора установлено на уровне 9,0 бар (изб.), не потому что более высокое давление автоматически желательно, а потому что система должна обеспечивать требуемое давление у наиболее требовательного потребителя после включения фильтров, осушителя, клапанов и трубопроводов. Ожидаемая рабочая среда — это сборочные цеха с регулируемой температурой, где важны чистота и минимальные затраты на техническое обслуживание, а ресивер рассчитан на диапазон температур окружающей среды от -10 до +45 °C. Механический блок также должен иметь доступ для технического обслуживания к сливному отверстию, предохранительному клапану, манометру и точкам изоляции, а также средства подъема и крепления к фундаменту, совместимые с весом сосуда около 1840 кг.
Перед окончательным проектированием заказчик или системный интегратор обычно предоставляют технические характеристики компрессора, параметры FAD при выбранном давлении, диапазон рабочего давления, максимальную температуру на выходе, последовательность обработки воздуха, требуемую точку росы, размеры труб, предпочтительное направление патрубков, доступную площадь пола, ограничения по подъему и требования нормативных документов. Эти данные более полезны, чем простой запрос на «резервуар объемом 4000 л», поскольку они определяют, как сосуд должен работать внутри системы. Затем в рамках проекта по индивидуальному изготовлению эти функциональные требования преобразуются в чертеж общего расположения, схему патрубков, конструкцию опор, спецификацию материалов и план проверки. Этот инженерный анализ особенно важен, когда необходимо заменить существующий сосуд, не прибегая к существенным изменениям трубопроводов или фундамента на месте эксплуатации.
Выбранная концепция компрессора — это роторный винтовой компрессор с регулируемой скоростью вращения и впрыском масла, подобранный таким образом, чтобы соответствовать изменяющемуся спросу и сокращать время работы без нагрузки. Номинальная производительность эталонного агрегата составляет приблизительно 23,2 м³/мин при номинальной мощности привода около 160 кВт при давлении 9,0 бар (изб.). Принцип управления основан на регулировании скорости вращения с заданной минимальной скоростью и узким диапазоном давления. Такая схема подходит, поскольку в данном случае наблюдается стабильный базовый спрос в сочетании с множеством небольших быстрых циклов, распределенных по автоматизированным сборочным линиям. Компрессор рассчитывается в первую очередь для обеспечения постоянного технологического спроса, а ресивер используется для компенсации кратковременных отклонений и обеспечения стабильности управления. Такое разделение функций позволяет избежать распространенной ошибки — завышения мощности компрессора лишь для удовлетворения пикового спроса, длящегося всего несколько секунд.
Ключевым преимуществом этой концепции компрессора является хорошее регулирование мощности при переменном промышленном спросе. Ресивер поддерживает это поведение, замедляя изменения давления в точке управления. В случае машин с фиксированной скоростью или ступенчатой регулировкой полезное накопление энергии может увеличить интервалы нагрузки и разгрузки и уменьшить резкие циклы работы. В случае машин с переменной скоростью накопление энергии позволяет приводу иметь время для ускорения или замедления, вместо того чтобы гнаться за каждым небольшим переходным процессом. В многокомпрессорных станциях ресивер может предотвратить ненужный запуск более крупной машины или машины в режиме ожидания из-за короткого импульса спроса. Окончательная логика управления по-прежнему принадлежит компрессорному блоку и системному контроллеру; ресивер не заменяет правильную последовательность действий. Его роль заключается в создании буфера давления, который дает системе управления время для принятия стабильных решений.
Основные параметры системы: производительность компрессора 23,2 м³/мин, установленная мощность компрессора приблизительно 160 кВт и давление на выходе компрессора 9,0 бар (изб.). Планируемое полезное давление в коллекторе составляет около 8,5 бар (изб.), оставляя примерно 0,5 бар на потери при обработке и распределении в базовых условиях. Средняя расчетная производительность 13,9 м³/мин составляет около 60 % от номинальной производительности компрессора, что оставляет примерно 40 % номинальной мощности между средней производительностью и номинальной мощностью компрессора. Этот запас не является автоматически резервной мощностью для будущего расширения; он также покрывает нормальные колебания производства, потери при продувке компрессора (где это применимо) и неопределенность в первоначальной оценке потребности.
Выбранный безнапорный осушитель и фильтрующая установка должны соответствовать фактическим условиям на входе и пиковому расходу. Падение давления в системе обработки следует проверять как при чистых элементах, так и при максимально допустимом перепаде давления, поскольку ресивер не может компенсировать хронически недостаточный размер фильтра или осушителя. Контрольно-измерительные приборы должны включать измерение давления на выходе компрессора, давления в ресивере и давления в коллекторе на выходе, чтобы персонал, занимающийся вводом в эксплуатацию, мог отличить проблему с хранилищем от проблемы с трубопроводом или системой обработки. В тех случаях, когда процесс чувствителен к влажности, точку росы следует измерять на выходе из осушителя, а не определять по температуре в компрессорной. Эти детали позволяют представить ситуацию как полную систему сжатого воздуха, а не только как описание оборудования в резервуаре.
Профиль спроса характеризуется стабильным базовым спросом в сочетании со множеством небольших быстрых циклов, распределенных по автоматизированным сборочным линиям. Во время быстрого увеличения нагрузки контроллер компрессора видит, что давление начинает падать, и запрашивает увеличение мощности. Ресивер покрывает часть временного дефицита, пока машина ускоряется, загружает следующую ступень или запускает второй компрессор. Во время быстрого снижения нагрузки процесс обращается вспять: избыточная подача компрессора поступает в ресивер, и скорость повышения давления снижается. Величина этого преимущества зависит от полезного диапазона давления. Полный геометрический объем в 4000 л не является «доступным воздухом» при атмосферных условиях; только масса, высвобождаемая между верхним и нижним полезными давлениями, может поддерживать процесс.
Таким образом, философия эталонного управления связывает размеры ресивера с фактическими заданными значениями. Если установка сужает диапазон давления без изменения объема хранилища, полезный запас по времени сокращается. Если же она повышает верхнее давление просто для увеличения объема хранилища, потребление энергии и требования к сосудам высокого давления могут возрасти. Более эффективный подход заключается в определении истинного минимального давления потребителя, минимизации предотвратимых потерь в распределительной сети, а затем в определении размеров хранилища в пределах допустимого колебания давления. В этом случае сосуд объемом 4,0 м³ действует как системный буфер, а не как аварийный воздушный резервуар. Любой критически важный пневматический резерв — например, клапан, который должен совершить безопасный ход после отказа компрессора, — будет рассчитываться отдельно и может потребовать защищенного специализированного ресивера с обратными клапанами и собственным диапазоном давления.
Эталонная емкость ресивера составляет 4000 л. Такой выбор вполне оправдан для компрессора, обеспечивающего производительность 23,2 м³/мин, но это не является фиксированным правилом «литров на киловатт». Объем ресивера зависит от типа управления компрессором, допустимой частоты циклов, продолжительности пиковых событий, верхнего и нижнего давлений, а также от того, является ли хранилище централизованным или расположено вблизи потребителя с высоким спросом. В данном случае резервуар предназначен для сглаживания колебаний в основной системе и поглощения описанных выше кратковременных пиков. Если в дальнейшем полевые исследования покажут, что большая часть возмущений давления вызвана одной удаленной машиной, то меньший по размеру ресивер, расположенный рядом с этой машиной, может оказаться более эффективным, чем увеличение объема централизованного хранилища.
Для проведения инженерной экспертизы группа должна рассчитать полезную массу хранимого воздуха между нормальным верхним давлением и минимально допустимым технологическим давлением, а затем сравнить это количество воздуха с дефицитом между пиковой потребностью и подачей воздуха компрессором в течение всего периода работы устройства. Расчет также должен учитывать, что компрессор продолжает подавать воздух, пока р?%B
Специализируясь на производстве сосудов, работающих под давлением, мы предлагаем надежные, сертифицированные решения, разработанные с учетом индивидуальных требований заказчиков из различных отраслей по всему миру.
Ул. Синьда, д. 268, Промышленный парк высоких технологий, г. Лункоу, провинция Шаньдун
Copyright © 2026 Yantai Xinglong Pressure Vessel Manufacturing Co., Ltd. Все права защищены.


 عربي
 English
 Español
 Français
 Deutsch
 简体中文
 Português
 日本語
 한국어
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
