Будьте в курсе последних новостей компании, продуктовых новинок, событий выставок и отраслевых тенденций. Получайте ценную информацию о технологиях производства сосудов, работающих под давлением, и о мировых рынках.
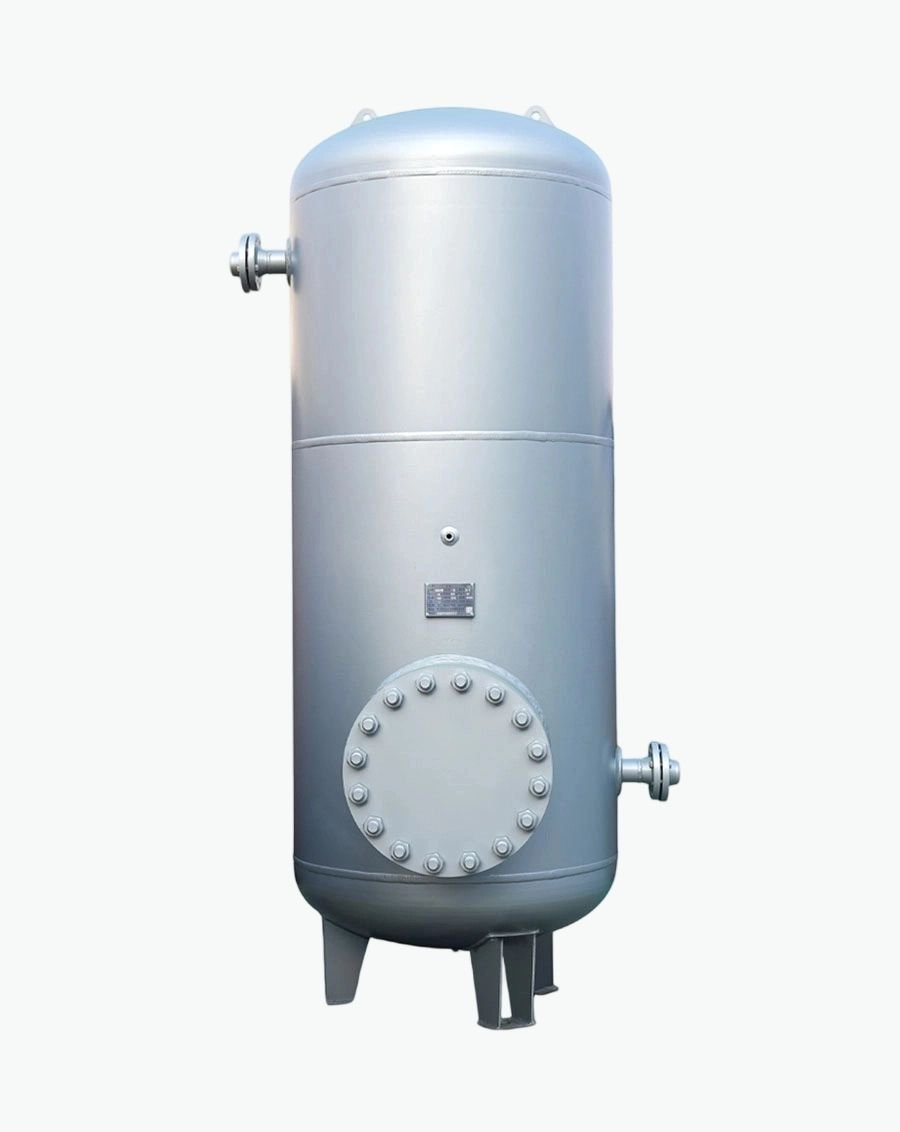
Выбор материала для ресиверов сжатого воздуха является одним из наиболее важных инженерных решений, влияющих на производительность изделия, затраты на протяжении всего жизненного цикла, соответствие нормативным требованиям и позиционирование на рынке. Будучи сосудами под давлением, работающими в условиях циклических нагрузок и подвергающимися воздействию влажного сжатого воздуха, ресиверы сталкиваются с уникальными проблемами, включая внутреннюю коррозию из-за накопления конденсата, деградацию под воздействием внешних факторов окружающей среды, усталостные напряжения от циклических колебаний давления и требования к совместимости с различными промышленными областями применения.
Для производителей, работающих на международных рынках, понимание компромиссов между углеродистой сталью, нержавеющей сталью и новыми композитными материалами позволяет давать обоснованные рекомендации, адаптированные к конкретным потребностям клиентов, условиям эксплуатации и бюджетным ограничениям. Каждая категория материалов имеет свои преимущества и ограничения, которые необходимо тщательно оценивать с учетом требований к применению, возможностей технического обслуживания, условий монтажа и ожидаемой общей стоимости владения.
В этом всеобъемлющем руководстве рассматриваются технические характеристики, особенности производства, эксплуатационные параметры и экономические последствия использования основных материалов для ресиверов сжатого воздуха. Предоставляя подробные сравнения по множеству критериев оценки, этот ресурс позволяет специалистам по закупкам, инженерным группам и руководителям предприятий делать оптимальный выбор материалов, обеспечивая баланс между первоначальными инвестициями и долгосрочной эксплуатационной надежностью и безопасностью.
Углеродистая сталь остается основным материалом для промышленных ресиверов сжатого воздуха благодаря благоприятному сочетанию механических свойств, технологичности и экономичности. В производстве сосудов под давлением обычно используются марки стали ASTM A516 Grade 70 для работы при умеренных температурах, ASTM A537 для применения в условиях повышенной прочности и Q345R (китайский стандарт), обеспечивающие эквивалентные эксплуатационные характеристики. Эти низколегированные стали обычно содержат 0,15-0,30% углерода, а марганец, кремний и микроэлементы способствуют прочности и свариваемости.
Углеродистая сталь обладает пределом прочности на растяжение в диапазоне от 415 до 550 МПа в зависимости от марки и условий термообработки, а предел текучести составляет 260-345 МПа, что обеспечивает достаточный запас прочности для типичного рабочего давления в ресиверах сжатого воздуха 8-13 бар (116-189 psi). Пластичность материала, измеряемая процентом удлинения 20-25%, обеспечивает устойчивость к хрупкому разрушению в нормальных условиях эксплуатации при правильном выборе и изготовлении.
Теплопроводность углеродистой стали (приблизительно 50 Вт/м·К) способствует рассеиванию тепла во время циклов сжатия, хотя это свойство менее критично для резервуаров-приемников, чем для теплообменников.
Коэффициент теплового расширения (12 × 10^-6 /°C) необходимо учитывать при проектировании конструкций, подверженных значительным колебаниям температуры, особенно для наружных установок, испытывающих сезонные экстремальные климатические условия.
Превосходная свариваемость углеродистой стали при использовании распространенных процессов, включая дуговую сварку покрытым электродом (SMAW), газовударовую сварку (GMAW) и сварку под флюсом (SAW), упрощает изготовление и снижает производственные затраты. Квалификация сварочных процедур хорошо разработана в соответствии с международными стандартами, и существуют обширные базы данных квалифицированных сварочных процедур для различных диапазонов толщин и конфигураций соединений.
Операции формовки, включая прокатку, гибку и штамповку, эффективно выполняются с использованием листов углеродистой стали толщиной до 50 мм, что позволяет экономично производить цилиндрические оболочки, днища и несущие конструкции. При механической обработке креплений патрубков, поверхностей фланцев и монтажных кронштейнов износ инструмента минимален по сравнению с более твердыми сплавами.
Подготовка поверхности для защитных покрытий выигрывает от предсказуемой реакции углеродистой стали на абразивную обработку, химическую очистку и нанесение конверсионных покрытий. Стандартные профили абразивной обработки (Sa 2.5 согласно ISO 8501-1) обеспечивают превосходную адгезию покрытия при незамедлительном нанесении грунтовки для предотвращения мгновенного ржавления.
Внутренняя коррозия является основным механизмом разрушения ресиверов из углеродистой стали и обусловлена накоплением конденсата, содержащего растворенный кислород, диоксид углерода и следовые количества примесей из смазочных материалов компрессора или загрязнения атмосферного воздуха. Типичные скорости коррозии составляют от 0,05 до 0,2 мм/год в зависимости от влажности, рабочей температуры и эффективности оборудования для осушки воздуха.
Внешняя коррозия поражает резервуары, установленные во влажных средах, на побережье, подверженном воздействию солевых брызг, или в промышленных атмосферах, содержащих коррозионные газы. Гальваническая коррозия может возникать в местах соединения разнородных металлов, таких как фитинги из нержавеющей стали или медные сливные клапаны, если не приняты надлежащие меры изоляции.
Стратегии снижения риска включают внутренние эпоксидные или фенольные покрытия, рассчитанные на эксплуатацию в условиях погружения, регулярный отвод конденсата для минимизации времени контакта с водой, системы катодной защиты для подземных или подводных установок, а также наружные покрытия, сочетающие цинкосодержащие грунтовки с полиуретановыми или эпоксидными верхними слоями для защиты от атмосферных воздействий. Интервалы осмотра должны учитывать состояние покрытия и наблюдаемую скорость коррозии.
Углеродистая сталь предлагает самые низкие первоначальные затраты на материал среди распространенных материалов для сосудов под давлением, как правило, на 40-60% дешевле, чем аналоги из нержавеющей стали, в пересчете на вес. Снижению затрат способствуют широкая доступность квалифицированных сварщиков, отработанные протоколы контроля качества и эффективные производственные процессы, разработанные за десятилетия работы в отрасли.
Затраты на протяжении всего жизненного цикла в значительной степени зависят от методов технического обслуживания и условий эксплуатации.
Хорошо обслуживаемые приемники из углеродистой стали с эффективной защитой от коррозии могут прослужить 20-30 лет.
Срок службы устройства умеренный. Однако в агрессивных средах или при пренебрежении техническим обслуживанием может потребоваться более ранняя замена, что потенциально сведет на нет первоначальные преимущества в плане стоимости.
Затраты на замену включают в себя не только покупку нового судна, но и оплату труда монтажников, время простоя системы, расходы на утилизацию и потенциальные расходы на повторную сертификацию в соответствии с нормативными требованиями. Эти косвенные затраты часто превышают стоимость самого судна, что делает инвестиции в повышение долговечности экономически оправданными даже при существенной разнице в первоначальной цене.
Ресиверы сжатого воздуха из углеродистой стали отлично зарекомендовали себя в различных промышленных областях, включая производственные предприятия, автомастерские, строительные площадки и сельскохозяйственные предприятия, где требования к качеству сжатого воздуха соответствуют спецификациям ISO 8573 класса 3-5. Типичные отрасли включают металлообработку, деревообработку, упаковку, текстильную промышленность и сборочные операции.
В областях применения, требующих частого перемещения или временной установки, прочность углеродистой стали и ее устойчивость к повреждениям при транспортировке выигрывают. В крупногабаритных складских помещениях (>5000 литров), где допустимы потери веса, углеродистая сталь предпочтительнее благодаря экономии за счет масштаба в закупке листового металла и эффективности изготовления.
Контролируемая влажность, эффективное отведение конденсата и регулярный доступ для технического обслуживания способствуют увеличению срока службы углеродистой стали. Предприятия, не располагающие развитой инфраструктурой вентиляции, должны внедрить расширенные программы инспекции для мониторинга развития коррозии.
В ресиверах для сжатого воздуха из нержавеющей стали используются аустенитные марки, в основном из серии 300, при этом наиболее распространенными являются марки 304 (UNS S30400) и 316 (UNS S31600). Марка 304 содержит 18% хрома и 8% никеля, что обеспечивает превосходную общую коррозионную стойкость и формуемость. Марка 316 содержит 2-3% молибдена, что значительно повышает устойчивость к точечной и щелевой коррозии, вызванной хлоридами, которая распространена в морской и химической промышленности.
Дуплексные нержавеющие стали (тип 2205, UNS S32205) обладают превосходным соотношением прочности к весу, а их предел текучести примерно вдвое выше, чем у аустенитных марок, что позволяет использовать более тонкие стенки при эквивалентных номинальных давлениях. Однако для сварки дуплексных материалов требуются более тщательные процедуры, чтобы сохранить сбалансированную микроструктуру и избежать осаждения вредных фаз.
Сверхаустенитные марки (904L, сплавы с 6% Mo) предназначены для работы в высокоагрессивных химических средах, но имеют существенную надбавку к цене, редко оправданную для стандартной эксплуатации в системах сжатого воздуха. Ферритные и мартенситные марки нержавеющей стали не обладают достаточной прочностью и коррозионной стойкостью для применения в сосудах под давлением, поэтому их следует избегать.
Механические свойства стали типа 304 включают предел прочности на растяжение 515-725 МПа, предел текучести 205-310 МПа и относительное удлинение более 40%, что обеспечивает превосходную формуемость для сложных геометрических форм. Сталь типа 316 демонстрирует аналогичные механические характеристики, но с несколько меньшей прочностью, однако обладает превосходными коррозионными характеристиками в средах, содержащих хлориды.
Пассивный слой оксида хрома, покрывающий нержавеющую сталь, обеспечивает присущую ей коррозионную стойкость без необходимости нанесения защитных покрытий, что исключает затраты на обслуживание, осмотр и повторное нанесение покрытия на протяжении всего срока службы сосуда. Эта пассивная пленка самовосстанавливается в окислительных средах, сохраняя защиту, несмотря на незначительные повреждения поверхности в результате обработки или истирания.
Внутренние поверхности эффективно противостоят коррозии, вызванной конденсатом, при этом скорость коррозии обычно составляет менее 0,01 мм/год в правильно эксплуатируемых системах сжатого воздуха. Эта исключительная устойчивость исключает опасения по поводу внутреннего загрязнения ржавчиной пневматического оборудования, трубопроводов подачи воздуха к приборам или технологических процессов, чувствительных к загрязнению твердыми частицами.
Наружные поверхности выдерживают воздействие атмосферных условий, влажности и слабых химических брызг без разрушения. Для прибрежных объектов значительное преимущество имеет стойкость нержавеющей стали к хлоридам, особенно стали марки 316, которая устойчива к коррозии в солевом тумане, быстро разрушающей углеродистую сталь с покрытием. Предприятия пищевой, фармацевтической и медицинской промышленности высоко ценят гигиенические свойства и легкость очистки нержавеющей стали.
Щелевая коррозия остается потенциальной проблемой в местах соединения с прокладками, резьбовых соединениях и зонах скопления застоявшегося конденсата. Правильное проектирование, включающее уклон дренажных каналов, предотвращение образования тупиковых участков и выбор совместимых материалов для прокладок, снижает эти риски. Регулярный осмотр зон, подверженных щелевой коррозии, позволяет выявлять ее на ранних стадиях, до того, как произойдет значительная потеря материала.
Для изготовления изделий из нержавеющей стали требуются специальные технологии, отличающиеся от технологий обработки углеродистой стали.
Сварка требует строгого контроля подводимой тепловой энергии, температуры между проходами и состава защитного газа для предотвращения сенсибилизации (осаждения карбида хрома) в зоне термического воздействия. Низкоуглеродистые варианты (304L, 316L) снижают риск сенсибилизации, но могут обладать несколько меньшей прочностью.
Предотвращение загрязнения в процессе изготовления имеет решающее значение. Частицы железа из инструментов из углеродистой стали, шлифовальных кругов или погрузочно-разгрузочного оборудования, въевшиеся в поверхности из нержавеющей стали, создают очаги локальной коррозии. Специально оборудованные зоны для изготовления изделий только из нержавеющей стали, цветовая маркировка инструментов и тщательная обработка пассивирующими составами после изготовления (ванны с азотной или лимонной кислотой) восстанавливают равномерную целостность пассивной пленки.
Операции формовки требуют больших усилий, чем при работе с углеродистой сталью, из-за более высоких скоростей упрочнения при деформации. Компенсация упругого восстановления при гибке требует опытных операторов и точного инструмента. Требования к качеству поверхности для гигиенических применений (Ra < 0,8 мкм) приводят к необходимости дополнительных этапов полировки, что увеличивает время и стоимость производства.
К неразрушающим методам контроля, подходящим для нержавеющей стали, относятся капиллярный контроль для выявления поверхностных дефектов, рентгенографический контроль для обнаружения объемных дефектов и вихретоковый контроль тонкостенных компонентов. Магнитопорошковая дефектоскопия оказывается неэффективной для аустенитных марок стали из-за немагнитных свойств материала.
Первоначальные затраты на нержавеющую сталь в 3-5 раз превышают затраты на углеродистую сталь в зависимости от марки, толщины и рыночных условий. Сталь марки 316 стоит на 15-25% дороже стали марки 304 из-за содержания молибдена. Дуплексные стали также влекут за собой увеличение стоимости, частично компенсируемое сокращением объемов материала за счет более тонких стенок.
Затраты на изготовление изделий увеличиваются на 30-50% по сравнению с углеродистой сталью из-за необходимости применения специализированных сварочных процедур, контроля загрязнений, более низких темпов производства и дополнительных операций по финишной обработке. Квалифицированные сварщики нержавеющей стали получают более высокую заработную плату, что отражает требуемый уровень квалификации и необходимость поддержания сертификации.
Однако анализ затрат на протяжении всего жизненного цикла часто отдает предпочтение нержавеющей стали для конкретных применений. Исключение необходимости обслуживания покрытия (осмотр, подкраска, полное повторное нанесение покрытия каждые 5-10 лет) позволяет существенно сэкономить на текущих расходах. Сокращение времени простоя, связанного с коррозией, отсутствие внутреннего загрязнения ржавчиной и увеличенный срок службы (30-50+ лет) снижают общую стоимость владения, несмотря на более высокие первоначальные инвестиции.
Применение нержавеющей стали особенно выгодно в областях с высокими требованиями к чистоте воздуха, строгими гигиеническими стандартами или труднодоступными местами установки, поскольку она не требует технического обслуживания. Медицинские учреждения, предприятия пищевой промышленности, производство полупроводников и морские платформы – это сегменты, где нержавеющая сталь доминирует, несмотря на более высокую стоимость.
На предприятиях по переработке пищевых продуктов и напитков требуется использование нержавеющей стали в конструкции, соответствующей санитарным стандартам 3-A или рекомендациям EHEDG, что обеспечивает возможность очистки и предотвращает загрязнение продукции.
Полированные внутренние поверхности (Ra < 0,8 мкм) облегчают процедуры CIP (очистка на месте), препятствуя при этом адгезии бактерий. Конструкция дренажной системы с наклонным дном и нижними сливными отверстиями предотвращает скопление застойной жидкости.
В фармацевтической и биотехнологической отраслях требуется нержавеющая сталь, соответствующая стандартам ASME BPE (Bioprocessing Equipment), определяющим качество обработки поверхности, качество сварных швов и протоколы документации. Электрополировка улучшает качество пассивной пленки и гладкость, превосходя механические свойства.
Возможности полировки. Документация по подтверждению качества, включающая сертификаты материалов, схемы сварных швов и измерения качества поверхности, служит основой для подачи заявок в регулирующие органы.
На морских и шельфовых установках оборудование постоянно подвергается воздействию солевых брызг, высокой влажности и имеет ограниченный доступ для технического обслуживания. Нержавеющая сталь типа 316 обладает гораздо большей устойчивостью к воздействию хлоридов, чем углеродистая сталь, даже при использовании высококачественных покрытий. Экономия веса за счет более тонких стенок полезна для плавучих платформ, где структурные нагрузки влияют на расчеты устойчивости.
Предприятия химической промышленности, работающие с коррозионно-активными технологическими газами или расположенные вблизи химических заводов, получают преимущества от широкой химической стойкости нержавеющей стали. Совместимость с кислыми или щелочными конденсатами предотвращает быстрое разрушение, характерное для углеродистой стали в аналогичных средах.
Композитные сосуды высокого давления представляют собой развивающийся сегмент технологий, использующий армированные волокнами полимеры (FRP), сочетающие высокопрочные волокна (углеродные, стекловолоконные или арамидные) с полимерными матрицами (эпоксидные, винилэфирные или термопластичные смолы). Методы изготовления включают намотку волокон, литье под давлением с переносом смолы и компрессионное формование, что позволяет создавать легкие альтернативы металлическим сосудам.
Композитные материалы типа I полностью состоят из армированного волокнами полимера без металлических вставок, что обеспечивает максимальное снижение веса, но требует толстых стенок для удержания давления. В конструкциях типа II используются тонкие металлические вставки (алюминий или сталь), обернутые композитной оболочкой, что позволяет сбалансировать снижение веса с проверенными барьерными свойствами. В конструкциях типов III и IV используется полная композитная оболочка на металлических или полимерных вставках соответственно, что оптимизирует конкретные прочностные характеристики.
Стекловолокнистые армированные пластики (GFRP) представляют собой экономически эффективные решения для применений при умеренном давлении (<20 бар) с хорошей химической стойкостью и электроизоляционными свойствами. Углеволокнистые армированные пластики (CFRP) обеспечивают превосходное соотношение прочности и веса, позволяя создавать сверхлегкие конструкции для мобильных применений, но при этом значительно увеличивают стоимость материалов. Арамидные волокна обеспечивают промежуточные характеристики с отличной ударопрочностью.
Термопластичные матрицы (PPS, PEEK, PEKK) обеспечивают возможность вторичной переработки и более быстрые производственные циклы по сравнению с термореактивными эпоксидными смолами, хотя в настоящее время их применение ограничено низкотемпературными средами из-за проблем с ползучестью при длительной нагрузке. Продолжаются исследования по разработке высокоэффективных термопластов, пригодных для использования в промышленных сосудах высокого давления.
Главным преимуществом композитных сосудов является снижение веса, позволяющее сэкономить 50-70% массы по сравнению с аналогичными стальными конструкциями. Эта характеристика полезна для мобильных компрессоров, систем, устанавливаемых на транспортных средствах, в аэрокосмической отрасли и в установках с ограничениями по несущей способности. Транспортные расходы снижаются пропорционально снижению веса.
Благодаря высоким пределам выносливости и устойчивости к повреждениям композитные материалы обладают большей усталостной прочностью, чем металлические аналоги. Циклические нагрузки вызывают минимальную деградацию в правильно спроектированных композитных сосудах, что позволяет использовать их в условиях частых циклов заряда-разряда. Ударопрочность варьируется в зависимости от типа волокна: арамидные и гибридные конструкции превосходят конструкции из чистого углеродного волокна.
Коррозионная стойкость исключает внутренние и внешние механизмы деградации, влияющие на металлические сосуды. Химическая стойкость охватывает широкий диапазон pH, солевой туман и многие промышленные растворители в зависимости от выбора смолы. Электрическая изоляция предотвращает гальваническую коррозию на границах раздела разнородных металлов и исключает повреждения от блуждающих токов.
Однако композитные материалы обладают более низкой теплопроводностью, чем металлы, что потенциально может повлиять на рассеивание тепла во время быстрых циклов сжатия. Температурные ограничения ограничивают рабочую температуру для стандартных эпоксидных смол примерно 60-80°C, хотя высокоэффективные смолы расширяют этот диапазон до 120-150°C. УФ-излучение приводит к необходимости нанесения защитных покрытий или гелькоутов для наружных установок.
Для производства композитных сосудов требуется специализированное оборудование, включая машины для намотки волокон, автоклавы для отверждения и прецизионные оправки, определяющие внутреннюю геометрию. Капитальные инвестиции превышают возможности традиционных металлообрабатывающих предприятий, что ограничивает производственную базу и создает риски концентрации в цепочке поставок. Темпы производства остаются ниже, чем при использовании штампованных/сварных стальных конструкций, что влияет на экономию за счет масштаба.
Контроль качества требует тщательного мониторинга ориентации волокон, содержания смолы, доли пустот и полноты отверждения. Неразрушающие методы оценки, включая ультразвуковое сканирование, термографию и акустико-эмиссионный контроль, позволяют выявлять расслоения, сухие участки и другие дефекты, невидимые при визуальном осмотре. Протоколы сертификации продолжают развиваться по мере адаптации норм к специфическим режимам разрушения композитных материалов.
Процедуры ремонта принципиально отличаются от тех, что применяются при ремонте металлических сосудов. Ремонт на месте требует контролируемых условий, специализированных материалов и квалифицированных специалистов, знакомых с технологиями укладки композитных материалов.
Незначительные повреждения поверхности могут поставить под угрозу структурную целостность, если волокна будут разорваны, что требует применения консервативных критериев оценки повреждений. Наличие запасных частей становится критически важным для критически важных применений.
Международные стандарты, касающиеся композитных сосудов под давлением, включают ISO 11439 для баллонов со сжатым природным газом, правила CGA для транспортных применений и раздел X ASME для сосудов под давлением из армированного волокном пластика. Однако, по сравнению с развитой системой стандартов для металлических сосудов, специальные стандарты для промышленных ресиверов сжатого воздуха остаются недостаточно разработанными.
Органы по сертификации с осторожностью подходят к проектированию сосудов из композитных материалов, требуя проведения обширных испытаний, включая проверку на прочность при разрыве, испытания на усталостную прочность, воздействие окружающей среды и демонстрацию ударопрочности. Процессы утверждения проекта требуют детального анализа методом конечных элементов, моделирования прогрессирующего разрушения и документации по качеству изготовления, превосходящей требования к металлическим сосудам.
Принятие решений на рынке варьируется в зависимости от региона: рынки Северной Америки и Европы демонстрируют большую открытость к сертифицированным композитным материалам, в то время как азиатские рынки сохраняют предпочтение традиционным материалам до получения более широкого опыта эксплуатации. В страховой практике все чаще признаются композитные суда, но могут устанавливаться особые требования к проверке или ограничения страхового покрытия.
В настоящее время использование композитных ресиверов для сжатого воздуха ограничено нишевыми областями применения, где приоритет отдается снижению веса или коррозионной стойкости, а более высокая стоимость оправдана. Производители мобильных компрессоров обслуживают основные сегменты рынка, а также специализированные установки для химической промышленности и морского применения. Серийное производство пока не достигло ценового паритета с углеродистой сталью для стационарных промышленных установок.
приложения.
Научные инициативы направлены на снижение затрат за счет автоматизированной укладки волокон, усовершенствования процессов обработки термопластов и использования переработанных волокон. Гибридные конструкции, сочетающие металлические сопла и монтажные конструкции с композитными оболочками, решают проблемы соединения и установки. Технологии цифровых двойников позволяют осуществлять мониторинг состояния конструкции в режиме реального времени, выявляя повреждения до катастрофического разрушения.
Долгосрочные рыночные прогнозы предполагают постепенное проникновение в основные промышленные сегменты по мере совершенствования стандартов, масштабирования производства и накопления практического опыта. Прорыв
Применение технологий в системах хранения водорода, аэрокосмической отрасли и системах сжатого воздуха для электромобилей может ускорить развитие технологий, принося пользу более широким промышленным рынкам. Однако, вероятно, в обозримом будущем углеродистая и нержавеющая сталь будут доминировать в традиционных системах сжатого воздуха благодаря доказанной надежности и налаженным цепочкам поставок.
Для оптимального выбора материала необходима систематическая оценка по множеству критериев, взвешенных в соответствии с конкретными приоритетами применения. Следующая структура помогает в процессе принятия решений: Первоначальная чувствительность к стоимости: Проекты со строгими капитальными бюджетами и коротким сроком окупаемости отдают предпочтение углеродистой стали. Доступные методы финансирования или учета затрат на протяжении всего жизненного цикла поддерживают инвестиции в нержавеющую сталь или композитные материалы, где экономия на эксплуатационных расходах оправдывает более высокую цену.
Жесткость условий эксплуатации: В помещениях с умеренным уровнем влажности допустима защита из углеродистой стали стандартными средствами. В прибрежных районах, местах с химическими веществами или высокой влажностью требуются системы защиты из нержавеющей стали или усиленной углеродистой стали. При экстремальных ограничениях по весу или требованиях к мобильности целесообразно использовать композитные материалы.
Возможности технического обслуживания: Предприятия с выделенным обслуживающим персоналом, экспертными знаниями в области ремонта покрытий и регулярными программами инспекции экономически выгодно эксплуатируют углеродистую сталь. Удаленные объекты, беспилотные площадки или организации, уделяющие приоритетное внимание минимизации технического обслуживания, получают выгоду от пассивной защиты нержавеющей стали.
Требования к качеству воздуха: В обычных промышленных условиях допускается незначительная внутренняя коррозия при наличии надлежащей фильтрации. В пищевой, фармацевтической, электронной и приборостроительной отраслях, где требуется качество воздуха класса 1-2 по стандарту ISO 8573, необходимо использовать нержавеющую сталь или композитные материалы, исключающие источники загрязнения ржавчиной.
Ожидаемый срок службы: для временных установок или оборудования с запланированным устареванием более короткий срок службы углеродистой стали является приемлемым вариантом. Долгосрочные инвестиции в инфраструктуру (более 20 лет) в легкодоступных местах оправдывают более высокую прочность нержавеющей стали. В критически важных областях применения, требующих нулевого времени простоя, следует оценивать композитные материалы с точки зрения устойчивости к усталости.
Нормативные и отраслевые стандарты: В отдельных отраслях промышленности материалы имеют обязательные требования, установленные кодексами или спецификациями заказчика. В пищевой промышленности требуется нержавеющая сталь; для морских платформ предпочтительнее использовать коррозионностойкие сплавы; в транспортной отрасли при наличии соответствующих сертификатов могут допускаться композитные материалы.
Комплексный анализ совокупной стоимости владения (TCO) включает в себя первоначальную цену покупки, затраты на установку, расходы на техническое обслуживание, влияние энергопотребления, потери от простоев и вопросы утилизации в течение прогнозируемого срока службы. Примеры расчетов для ресивера объемом 1000 литров и давлением 10 бар:
Углеродистая сталь: первоначальная стоимость 2500 долларов + установка 800 долларов + обслуживание покрытия (300 долларов каждые 7 лет) + осмотр (200 долларов ежегодно) + потенциальная преждевременная замена на 18-м году (3300 долларов) = примерно 8900 долларов за 25 лет
Нержавеющая сталь (304): Первоначальная стоимость 7500 долларов США + установка 800 долларов США + минимальное техническое обслуживание (100 долларов США в год на осмотр) + отсутствие необходимости замены в течение 25 лет = примерно 10 800 долларов США за 25 лет
Композитный материал: первоначальная стоимость 12 000 долларов + установка 600 долларов (меньший вес) + минимальное техническое обслуживание (100 долларов в год) + отсутствие необходимости замены = примерно 15 100 долларов за 25 лет.
Анализ точки безубыточности показывает, что нержавеющая сталь экономически превосходит углеродистую сталь, если затраты на техническое обслуживание превышают 250 долларов в год или замена производится до 20 лет эксплуатации. Композитные материалы требуют наличия конкретных преимуществ (снижение веса, устойчивость к коррозии в экстремальных условиях), чтобы оправдать более высокую стоимость в стационарных условиях.
Выбор материала влияет на профиль рисков организации по многим параметрам. Углеродистая сталь имеет более высокую вероятность отказов, связанных с коррозией, что требует надежных программ контроля и планирования на случай непредвиденных замен. Нержавеющая сталь снижает вероятность отказов, но создает риски для цепочки поставок из-за концентрированного глобального производства и волатильности цен на рынках никеля и хрома.
Композитные сосуды имеют уникальные режимы разрушения, включая внезапное катастрофическое разрушение без предупреждающих признаков, характерных для усталости металла. Консервативные проектные коэффициенты, строгий контроль качества и мониторинг в режиме реального времени снижают эти риски, но увеличивают сложность конструкции. Риск ответственности варьируется в зависимости от материала, при этом сложившиеся прецеденты по металлическим сосудам контрастируют с формирующейся судебной практикой в отношении композитных материалов.
Экологические нормы все больше влияют на выбор материалов, ограничивая выбросы летучих органических соединений при нанесении покрытий, утилизацию опасных отходов от пескоструйной обработки и нанесения покрытий, а также требования к отчетности в области устойчивого развития. Возможность вторичной переработки нержавеющей стали и отсутствие необходимости в покрытии соответствуют требованиям сертификации «зеленого» строительства и целям устойчивого развития корпораций.
Выбор материала для резервуара-ресивера сжатого воздуха предполагает балансирование конкурирующих приоритетов, включая первоначальную стоимость, экономику жизненного цикла, возможности технического обслуживания, условия окружающей среды и нормативные требования.
Требования. Углеродистая сталь сохраняет лидирующие позиции в общем промышленном применении благодаря доказанной эффективности, экономичной цене и простоте изготовления. Нержавеющая сталь занимает премиум-сегменты, требующие коррозионной стойкости, соответствия гигиеническим нормам или минимизации технического обслуживания.
Композитные материалы занимают специализированные ниши, в которых приоритет отдается снижению веса или устойчивости к экстремальным условиям окружающей среды, при этом продолжается технологическое совершенствование.
Для принятия успешных решений о закупках необходима комплексная оценка, выходящая за рамки простого сравнения цен. Организациям следует проводить оценку конкретных задач, учитывая операционные реалии, ресурсы для технического обслуживания, потребности в качестве воздуха и стратегические цели. Привлечение квалифицированных поставщиков на ранних этапах процесса составления спецификаций позволяет использовать их опыт работы с аналогичными объектами и избежать дорогостоящих несоответствий между возможностями материалов и требованиями к обслуживанию.
Перспективные инновации в материалах, включая усовершенствованные сплавы, нанокомпозитные армирующие материалы и интеллектуальные материалы с самовосстанавливающимися свойствами, обещают улучшение эксплуатационных характеристик. Однако при принятии решений о закупках в ближайшей перспективе следует отдавать приоритет проверенным технологиям с подтвержденной историей эксплуатации, доступными цепочками поставок и благоприятной нормативно-правовой базой. Систематическая оценка свойств материалов в соответствии с требованиями применения позволяет организациям оптимизировать надежность, безопасность и общую стоимость владения системами сжатого воздуха в различных условиях эксплуатации
Специализируясь на производстве сосудов, работающих под давлением, мы предлагаем надежные, сертифицированные решения, разработанные с учетом индивидуальных требований заказчиков из различных отраслей по всему миру.
Ул. Синьда, д. 268, Промышленный парк высоких технологий, г. Лункоу, провинция Шаньдун
Copyright © 2026 Yantai Xinglong Pressure Vessel Manufacturing Co., Ltd. Все права защищены.


 عربي
 English
 Español
 Français
 Deutsch
 简体中文
 Português
 日本語
 한국어
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
