Будьте в курсе последних новостей компании, продуктовых новинок, событий выставок и отраслевых тенденций. Получайте ценную информацию о технологиях производства сосудов, работающих под давлением, и о мировых рынках.
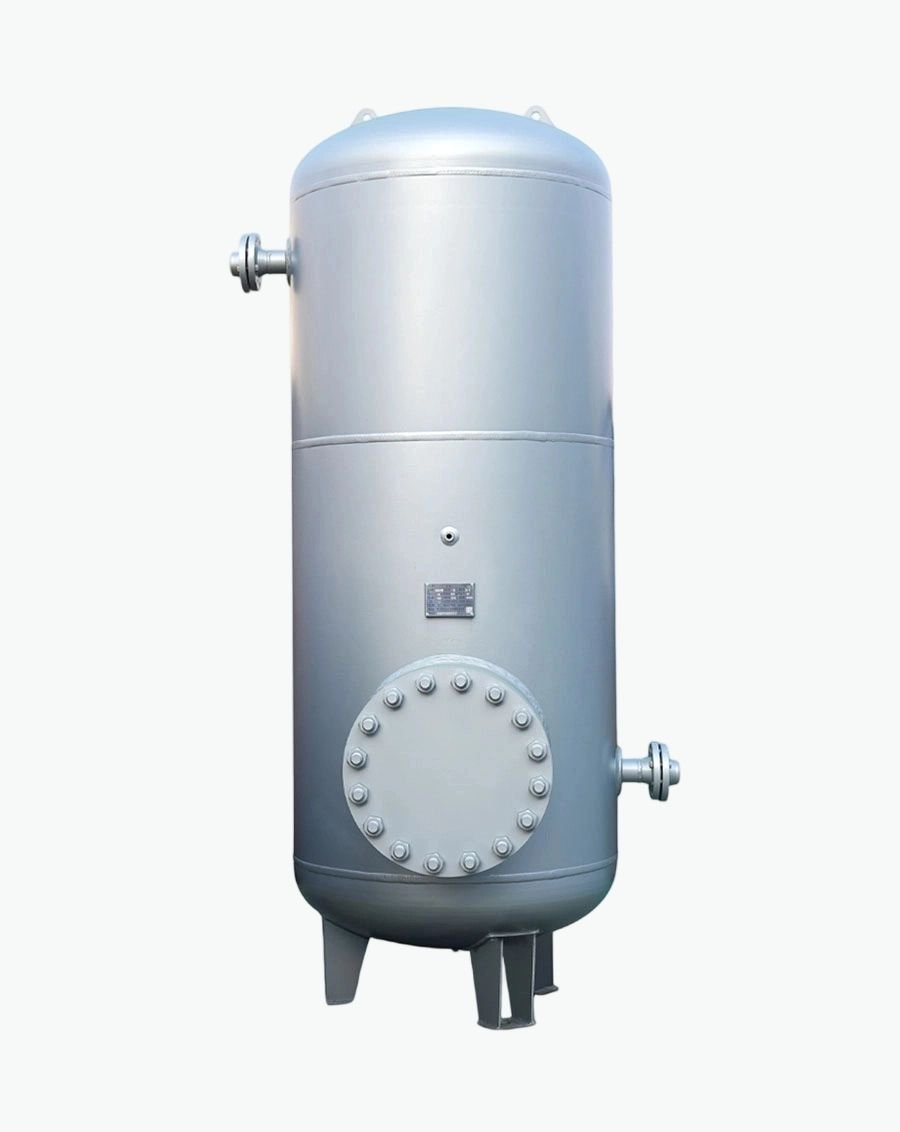
Стандартные ресиверы для сжатого воздуха, имеющиеся в продаже, удовлетворяют многим общим промышленным потребностям, однако специфические условия эксплуатации, ограничения по площади, нормативные требования и целевые показатели производительности часто требуют разработки решений по индивидуальному заказу. Разработка индивидуального ресивера для сжатого воздуха предполагает балансирование конкурирующих приоритетов, включая номинальное давление, объем, выбор материалов, занимаемое пространство, конфигурацию соединений, способы монтажа и соответствие применимым нормам и стандартам.
Для производителей, работающих на разнообразных международных рынках, освоение возможностей индивидуального проектирования отличает предложения от товаров массового производства конкурентов и позволяет устанавливать премиальные цены на инженерные решения, направленные на решение уникальных задач клиентов. Успешные индивидуальные проекты требуют глубокого понимания термодинамических принципов, структурной механики, гидродинамики, производственных процессов и специфических эксплуатационных требований конкретного применения.
В этом всеобъемлющем руководстве рассматриваются важнейшие инженерные аспекты проектирования ресиверов сжатого воздуха по индивидуальному заказу, предлагаются схемы принятия решений для оптимизации технических характеристик в соответствии с потребностями применения. Понимание взаимосвязи между параметрами проектирования, производственными ограничениями и эксплуатационными характеристиками позволяет инженерам и специалистам по закупкам эффективно сотрудничать для разработки индивидуальных решений, обеспечивающих превосходную ценность по сравнению со стандартными альтернативами.
Разработка индивидуального проекта начинается с точного определения условий эксплуатации, выходящих за рамки стандартных предложений из каталога. Максимально допустимое рабочее давление (МДР) определяет требования к толщине стенок в соответствии с формулами, используемыми в стандартах для сосудов под давлением:
t = (P × R) / (S × E - 0,6 × P) + Допуск на коррозию
Где t — требуемая толщина, P — расчетное давление, R — внутренний радиус, S — допустимое напряжение, E — эффективность соединения, а припуск на коррозию учитывает потерю материала за расчетный срок службы.
Расчетная температура влияет на выбор материала и допустимые значения напряжений. Повышенные температуры (>100°C) снижают прочность материала, что требует использования более толстых стенок или сплавов более высокого качества. Низкие температуры (<-20°C) повышают риск хрупкого разрушения углеродистых сталей, что требует использования материалов, прошедших испытания на ударную вязкость, или альтернатив из нержавеющей стали. Применение в условиях термических циклов требует конструкций, устойчивых к усталости, рассчитанных на...
Напряжения расширения/сжатия.
Характер колебаний давления влияет на расчеты ресурса усталости. Системы, подвергающиеся частым циклам изменения давления (>1000 циклов в год), требуют детального анализа усталости в соответствии с методиками ASME Section VIII Division 2 или EN 13445. Гладкие внутренние поверхности, большие радиусы в местах геометрических переходов и отсутствие концентраторов напряжений значительно увеличивают ресурс усталости.
Необходимый объем хранилища зависит от динамики системы, включая производительность компрессора, характер потребления, допустимое падение давления и стратегию управления. В подробных расчетах учитываются следующие факторы:
Анализ профиля спроса: Исторические данные о расходе показывают пиковые нагрузки, среднее потребление и рабочие циклы. Системы с высоким соотношением пиковых и средних значений (>3:1) выигрывают от использования ресиверов большего размера, способных поглощать кратковременные скачки без необходимости использования компрессоров чрезмерной мощности.
Характеристики отклика компрессора: время запуска, скорость приема нагрузки и минимальное время работы определяют, насколько быстро компрессоры реагируют на изменения давления. Медленно реагирующим агрегатам (поршневым компрессорам, крупным центробежным компрессорам) требуются большие буферы, чем быстродействующим винтовым компрессорам с частотно-регулируемым приводом.
Допустимый диапазон давления: более широкие колебания давления позволяют увеличить время простоя компрессора, повышая эффективность, но могут превышать допуски, установленные в данной области. Узкие диапазоны требуют ресиверов большего размера для поддержания стабильности во время переходов компрессора. Для критически важных процессов могут потребоваться отдельные ресиверы с локальными регуляторами, изолирующими их от колебаний в основной системе.
Планирование будущего расширения: прогнозирование роста производства предотвращает преждевременное устаревание. Модульные конструкции, позволяющие добавлять дополнительные приемные блоки, обеспечивают гибкость без полной замены системы. Однако избыточные размеры приводят к нерациональному расходованию капитала и производственных площадей, что требует тщательного прогнозирования, сбалансированного с возможностью адаптации.
Метод эмпирического расчета размеров позволяет получить первоначальные оценки, требующие уточнения посредством динамического моделирования:
● Общее промышленное применение: производительность компрессора 7-10 литров на м³/мин.
● Периодически высокий спрос: 15-25 литров на м³/мин
● Критически важный процесс с жестким контролем давления: 20-40 литров на м³/мин
● Компрессорные системы с частотно-регулируемым приводом (VSD): производительность 10-20 литров на м³/мин (меньше, чем у компрессоров с фиксированной скоростью, благодаря возможности модуляции).
Расположение, размеры и ориентация патрубков существенно влияют на возможность монтажа, доступ для технического обслуживания и производительность системы. Индивидуальные проекты оптимизируют схемы подключения с учетом следующих факторов:
Входные соединения: Соответствующие диаметру нагнетательного трубопровода компрессора минимизируют падение давления. Несколько входных патрубков позволяют осуществлять параллельную подачу конденсата в компрессор или расширение системы в будущем. Входные диффузоры или перегородки снижают скорость потока, способствуя отделению конденсата.
Выходные патрубки: расположены выше ожидаемого уровня конденсата, что предотвращает попадание жидкости внутрь.
Несколько выходных патрубков обслуживают различные зоны давления или обеспечивают резервирование. Выходные патрубки часто имеют больший диаметр, чем входные, что позволяет компенсировать потоки в распределительной системе, превышающие мощность одного компрессора.
Дренажные соединения: расположены в самой нижней точке, обеспечивая полное удаление конденсата. Автоматические дренажные клапаны требуют достаточного зазора для технического обслуживания и замены. Ручные дренажные клапаны служат резервными или для предприятий, предпочитающих ручное управление. Выбор диаметра дренажной линии предотвращает образование засоров при быстром сбросе.
Порты для подключения измерительных приборов: Для соединений манометров, датчиков температуры, индикаторов уровня и креплений предохранительных клапанов требуются резьбовые или фланцевые отверстия, расположенные таким образом, чтобы обеспечить видимость и доступность. Наличие дублирующих портов для измерительных приборов позволяет проводить калибровку без остановки системы.
Монтаж предохранительного клапана: предпочтительна прямая вертикальная установка, минимизирующая влияние противодавления на работу клапана. Нагнетательные трубопроводы должны располагаться в безопасном месте, вдали от зон, где находится персонал, с соблюдением норм шума и скорости потока. В некоторых юрисдикциях требуется определенная пропускная способность предохранительных клапанов, основанная на потребляемой мощности компрессора, а не на объеме ресивера.
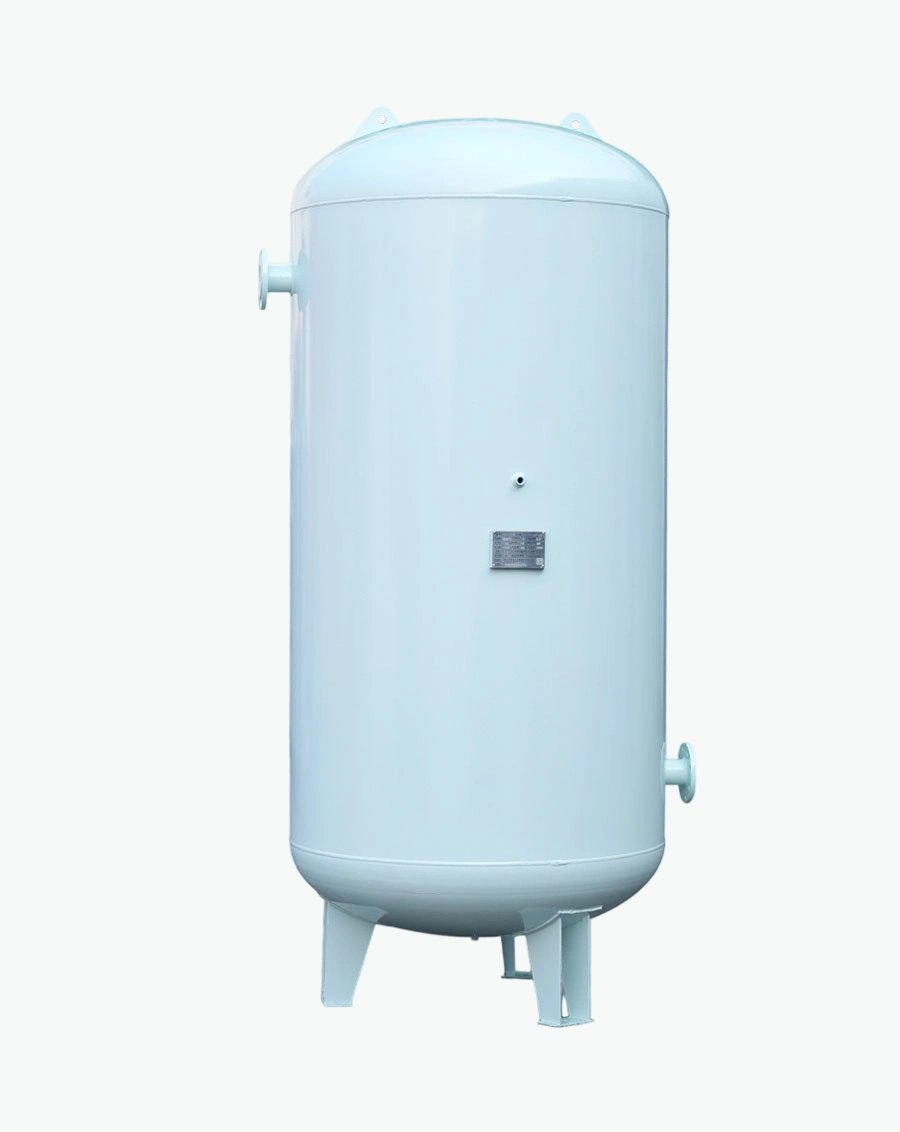
Вертикальная ориентация максимально увеличивает эффективность использования площади и улучшает самотечный отвод конденсата. Горизонтальные конфигурации подходят для помещений с низкими потолками или в случаях, когда доступное пространство по длине превышает высоту потолка. Эллиптические или сферические формы предлагают альтернативные геометрические решения для экстремальных ограничений по площади, хотя и усложняют изготовление, увеличивая затраты.
Для достижения баланса между структурной целостностью, весом и стоимостью требуется итеративная оптимизация толщины с учетом следующих факторов:
Соответствие нормам: ASME Раздел VIII, EN 13445, GB 150 и другие применимые стандарты устанавливают минимальную толщину в зависимости от давления, диаметра, свойств материала и коэффициентов эффективности соединения. Эти требования являются базовыми и могут быть увеличены с учетом практических соображений.
Допуск на коррозию: дополнительная толщина компенсирует ожидаемую потерю материала в течение расчетного срока службы. Типичные допуски составляют 1-3 мм для углеродистой стали в умеренных условиях эксплуатации, 0,5-1 мм для нержавеющей стали и 0 мм для композитных материалов. В агрессивных средах (воздействие химических веществ, солевые брызги на побережье, высокая влажность) требуется увеличение допусков или усиление систем защиты.
Производственные допуски: Изменения толщины пластин, деформации при формовке и усадка при сварке требуют, чтобы номинальная толщина превышала расчетные минимумы, гарантируя соответствие всех участков требованиям норм после изготовления. Стандартная практика предусматривает добавление 10-15% запаса сверх теоретических минимумов.
Нагрузки при погрузке и транспортировке: Тонкостенные сосуды большого диаметра подвержены деформации или овальной форме во время подъема, транспортировки и установки. Временные усиливающие кольца, тщательные процедуры такелажа и умеренный выбор толщины предотвращают повреждения, которые могут поставить под угрозу долговременную целостность.
Метод конечных элементов (МКЭ) позволяет детально картировать напряжения, выявляя локализованные зоны высоких напряжений, требующие усиления. Усиление патрубков, крепления опорных юбок и соединения подъемных проушин выигрывают от проверки методом МКЭ, что обеспечивает достаточный запас прочности по сравнению с упрощенными расчетами, предусмотренными нормативными документами.
Резервуары-приемники требуют надежных опорных систем, передающих вес на фундамент, одновременно компенсируя тепловое расширение и сейсмические нагрузки, где это применимо. При проектировании опорных систем необходимо учитывать следующие факторы:
Опоры: Наиболее распространены для вертикальных резервуаров, обычно три или четыре опоры, расположенные симметрично. Размеры опор учитывают вертикальный вес, опрокидывающие моменты от ветра или сейсмических сил, а также эксцентрическую нагрузку от асимметричного расположения патрубков. Опорные плиты распределяют нагрузку на бетонные фундаменты, предотвращая разрушение от пробития.
Опорные юбки: Цилиндрические юбки, обхватывающие дно резервуара, обеспечивают непрерывную опору, равномерно распределяя нагрузку. Юбки упрощают конструкцию фундамента, но усложняют осмотр нижней части и обслуживание покрытия. Дренажные зазоры предотвращают скопление воды, вызывающее скрытую коррозию.
Опоры типа «седло»: Горизонтальные резервуары опираются на опоры типа «седло», повторяя кривизну корпуса. Минимум две опоры предотвращают чрезмерный изгиб; дополнительные опоры уменьшают длину пролета для очень длинных резервуаров. Угол наклона опор обычно составляет 120-150 градусов, что обеспечивает баланс между площадью опоры и сопротивлением тепловому расширению.
Компенсация теплового расширения: фиксированные опоры на одном конце в сочетании со скользящими или направляющими опорами на противоположных концах позволяют компенсировать осевое расширение без возникновения чрезмерных термических напряжений.
Компенсационные швы в соединительных трубопроводах дополняют движение резервуара, предотвращая перегрузку патрубков.
Сейсмическое проектирование: В сейсмоопасных регионах требуется сейсмический анализ в соответствии с местными строительными нормами, учитывающий горизонтальные и вертикальные компоненты ускорения. Системы крепления, несущая способность анкерных болтов и конструкции фундаментов должны выдерживать сейсмические нагрузки, сохраняя при этом функциональность после землетрясения. Динамический анализ моделирует эффекты взаимодействия жидкости в резервуаре, усиливающие сейсмические реакции.
Хотя в стандартном ассортименте преобладают углеродистая и нержавеющая сталь, для нестандартных задач могут потребоваться специальные материалы:
Высокопрочные низколегированные стали: марки ASTM A517, A514 обеспечивают предел текучести 690-895 МПа, что позволяет использовать более тонкие стенки и снижать вес. Для сварки требуется предварительный нагрев и контролируемый подвод тепла, предотвращающий водородное растрескивание. Более высокая стоимость на 20-40% по сравнению со стандартной углеродистой сталью оправдывает применение в областях, где важен вес.
Дуплексные нержавеющие стали: Тип 2205 обладает пределом текучести 450 МПа (двойные аустенитные марки) и превосходной стойкостью к хлоридам. Идеально подходит для морской, химической и судостроительной промышленности, сочетая прочность и коррозионную стойкость. Более высокая стоимость материала компенсируется меньшей толщиной и увеличенным сроком службы.
Никелевые сплавы: инконель, хастеллой, монель, используются в чрезвычайно агрессивных средах, контактируя с кислым конденсатом, химическими загрязнениями или работая при высоких температурах. Высокая стоимость ограничивает их применение критически важными областями, где последствия отказов оправдывают инвестиции.
Материалы для облицовки: Облицовка из углеродистой стали тонкими слоями нержавеющей стали или никелевого сплава обеспечивает коррозионную стойкость при значительно меньших затратах по сравнению с облицовкой из цельного сплава. Взрывная сварка или прокатка создают металлургические связи между слоями. Сварка требует специальных процедур для поддержания целостности облицовки в местах соединений.
Выбор материала влияет не только на сам сосуд, но и на прикрепленные к нему компоненты (форсунки, фланцы, опоры), требуя использования совместимых материалов, предотвращающих гальваническую коррозию. Для соединений из разнородных металлов необходимы изоляционные прокладки, изолирующие покрытия или жертвенные аноды, снижающие электрохимическую деградацию.
Индивидуальные проекты должны соответствовать возможностям производителя, обеспечивая возможность их изготовления в рамках бюджета и сроков:
Сварная конструкция: Преобладающий метод для изготовления ствольных коробок на заказ, обеспечивающий гибкость конструкции в зависимости от размеров и геометрии. Продольные швы соединяют прокатанные пластины, образуя цилиндрические оболочки; кольцевые швы соединяют головки. Автоматизированная сварка под флюсом повышает производительность для толстых секций; ручная сварка GTAW обеспечивает точность для тонких нержавеющих или экзотических сплавов.
Кованые компоненты: В форсунках, фланцах и головках могут использоваться кованые заготовки вместо листового металла, что улучшает свойства материала за счет измельчения зернистой структуры. Ковка исключает сварку в критически важных местах, снижая требования к контролю качества и потенциальные места дефектов. Экономически выгодно для крупносерийных заказных проектов, использующих общие компоненты.
Вращательная формовка: Ротационная формовка позволяет получать бесшовные полусферические или эллиптические днища без сварных швов, повышая структурную эффективность. Ограничена осесимметричными формами и умеренной толщиной. Отлично подходит для сосудов малого диаметра под высоким давлением, где исключение сварных швов оправдывает инвестиции в оснастку.
Аддитивное производство: новая технология, позволяющая создавать сложные внутренние элементы (перегородки, теплообменные поверхности, интегрированные приборы), недоступные при использовании традиционных методов. В настоящее время ограничено малыми объемами и экзотическими материалами из-за высокой стоимости и габаритных ограничений. В будущем планируется создание высокоспециализированных приемников, изготавливаемых по индивидуальным заказам.
Протоколы обеспечения качества различаются в зависимости от метода изготовления и требуют соответствия применимым нормативным требованиям. Сварные конструкции требуют тщательной неразрушающей проверки (рентгенография, ультразвуковая дефектоскопия, капиллярная дефектоскопия) для подтверждения целостности соединения. Кованые компоненты требуют сертификации материалов и контроля размеров. Детали, изготовленные методом аддитивного производства, требуют послойного контроля и проверки термообработки после изготовления.
Индивидуально разработанная отделка поверхностей учитывает специфические экологические и гигиенические требования:
Внутренние покрытия: Эпоксидно-фенольные покрытия противостоят коррозии от конденсата, продлевая срок службы углеродистой стали. Эпоксидные составы пищевого качества соответствуют требованиям FDA для нанесения в местах случайного контакта. Для нанесения требуется тщательная подготовка поверхности (пескоструйная обработка с профилем Sa 2.5), контролируемая влажность/температура во время отверждения и проверка на наличие дефектов, подтверждающая целостность покрытия.
Наружные покрытия: Многослойные системы сочетают в себе цинкосодержащие грунтовки (катодная защита), эпоксидные промежуточные покрытия (барьерная защита) и полиуретановые финишные покрытия (устойчивость к УФ-излучению, эстетические свойства). Цветовая кодировка определяет состав системы в соответствии с отраслевыми стандартами (синий цвет обозначает сжатый воздух). Толщина покрытия обычно составляет 200-300 микрон.
Обработка нержавеющей стали: Механическая полировка обеспечивает шероховатость Ra < 0,8 мкм для гигиенических целей, облегчая очистку и предотвращая прилипание бактерий. Электрополировка улучшает качество пассивной пленки, обеспечивая превосходную коррозионную стойкость и легкость очистки. Пассивирующая обработка (азотной или лимонной кислотой) удаляет свободные примеси железа, восстанавливая равномерную коррозионную стойкость.
Специальные покрытия: фторполимерные покрытия (ПТФЭ, ПВДФ) устойчивы к агрессивным химическим веществам и обеспечивают антипригарные поверхности, предотвращая накопление загрязнений. Керамические покрытия выдерживают экстремальные температуры и истирание в суровых условиях. Резиновые покрытия гасят вибрацию и обеспечивают химическую стойкость для определенных областей применения.
В технической документации на покрытие должны быть указаны общепризнанные стандарты (SSPC, NACE, ISO 12944), определяющие подготовку поверхности, методы нанесения, критерии контроля и ожидаемые эксплуатационные характеристики.
Независимые инспекторы по контролю качества покрытий проверяют соответствие стандартам, обеспечивая эффективность долгосрочной защиты.
Разработка индивидуальных проектов, ориентированных на международные рынки, должна одновременно соответствовать нескольким нормативным требованиям:
Раздел VIII стандарта ASME BPVC: Требует участия уполномоченного инспектора на всех этапах изготовления, документации по отслеживанию материалов, квалификации сварочных процедур и сертификации с использованием U-образного штампа. Расчеты конструкции должны быть заверены профессиональным инженером, зарегистрированным в соответствующей юрисдикции. На паспортной табличке должны быть указаны максимально допустимое рабочее давление (MAWP), расчетная температура, серийный номер и год постройки.
Европейская директива PED 2014/68/EU: классифицирует сосуды по методу оценки соответствия, основанному на соотношении давления и объема. Для сосудов категорий III-IV требуется экспертиза конструкции уполномоченным органом и аудит качества производства. Техническая документация содержит расчеты конструкции, сертификаты материалов, отчеты об инспекции и декларацию соответствия ЕС. Маркировка CE обязательна для доступа на рынок.
Китайские стандарты GB: стандарт GB 150 регулирует проектирование, а стандарт TSG 21 устанавливает административные требования, включая лицензии на производство специального оборудования. Импортируемые суда требуют проверки китайским инспекционным агентством и перевода соответствующей документации. Местное представительство облегчает взаимодействие с регулирующими органами и координацию периодических инспекций.
Другие региональные коды: японский JIS B 8243, корейский KSB B6211, австралийский AS 1200, индийские коды IS — каждый из них предъявляет уникальные требования. Усилия по гармонизации посредством стандартов ISO упрощают соблюдение требований на разных рынках, но национальные поправки сохраняются, требуя тщательного внимания к правилам, специфичным для каждой страны.
Стратегии проектирования платформы определяют общие знаменатели для целевых кодов, устанавливая базовые спецификации, отвечающие самым строгим требованиям. Переменные элементы (названия, форматы документации, дополнительные функции) настраиваются для каждого направления, избегая полной переработки дизайна для каждого рынка.
В рамках индивидуальных проектов создается обширная документация, подтверждающая необходимость сертификации и используемая в дальнейшем:
Проектная документация: расчетные листы, подтверждающие соответствие нормам, отчеты по конечно-элементному анализу для сложных геометрических форм, спецификации материалов с сертификатами производителя, спецификации сварочных процедур (WPS) и протоколы квалификации процедур (PQR). Чертежи включают общие компоновки, детализированные чертежи патрубков и опор, а также схемы сварных швов с указанием мест соединений и требований к неразрушающему контролю.
Производственная документация: журналы отслеживания материалов, связывающие листы и компоненты с протоколами заводских испытаний, сертификаты квалификации сварщиков, отчеты о неразрушающем контроле с сертификатами экспертов, записи о термообработке (при наличии), диаграммы гидростатических испытаний с указанием испытательного давления и времени выдержки, а также отчеты о контроле размеров, подтверждающие соответствие чертежам.
Сертификационные документы: отчеты ASME, подписанные уполномоченными инспекторами, декларации соответствия ЕС с номерами уполномоченных органов, китайские свидетельства о регистрации специального оборудования, а также любые дополнительные документы, требуемые заказчиком. Перевод на местные языки, если это необходимо.
Руководства по эксплуатации и техническому обслуживанию: инструкции по установке, процедуры ввода в эксплуатацию, ограничения по эксплуатации, графики технического обслуживания, перечни запасных частей и руководства по устранению неполадок.
Многоязычные версии поддерживают международные установки. Цифровые форматы обеспечивают простоту обновлений и удаленного доступа.
Системы управления документацией организуют эти материалы, обеспечивая возможность их поиска на протяжении всего жизненного цикла судна. Облачные платформы облегчают обмен информацией между заинтересованными сторонами, сохраняя при этом контроль версий и права доступа. Сроки хранения варьируются в зависимости от юрисдикции (обычно 10-30 лет), что требует разработки долгосрочных стратегий архивирования.
Применение специальных газов высокого давления
Производителю полупроводников потребовались ресиверы объемом 500 литров, рассчитанные на давление 30 бар (435 фунтов на квадратный дюйм), для работы со сверхчистым азотом со строгим контролем загрязнения. Стандартные ресиверы на 13 бар оказались непригодными, что потребовало разработки индивидуального решения.
В число проектных решений вошли:
● Углеродистая сталь ASTM A516 марки 70 с толщиной стенки 16 мм (против 8 мм для стандартного 13-барного профиля)
● Внутренняя облицовка из электрополированной нержавеющей стали предотвращает образование частиц.
● Сантехническая арматура, сваренная орбитальной сваркой, устраняет щели, в которых скапливаются загрязнения.
● Проверка герметичности с помощью гелия, подтверждающая скорость утечки <1×10^-9 мбар·л/с
● Сборка и упаковка в чистых помещениях, предотвращающие загрязнение частицами.
Достигнутые результаты:
● Соответствует стандартам чистоты SEMI F21, что позволяет напрямую интегрировать инструмент.
● Исключена фильтрация на выходе, что снижает падение давления и затраты на техническое обслуживание.
● Увеличенные интервалы между плановыми проверками: с ежегодных до трехгодичных.
● Премиальная цена оправдана дифференциацией характеристик.
Для коммерческого здания в центре города требовалось хранилище сжатого воздуха объемом 2000 литров для систем управления отоплением, вентиляцией и кондиционированием воздуха, но существовали серьезные ограничения по высоте (потолок 2,5 м) и ограниченная площадь пола. Стандартные вертикальные резервуары превышали допустимую высоту.
Применен индивидуальный подход:
● Горизонтальная эллиптическая конструкция (длина 3,5 м × ширина 1,2 м × высота 1,8 м), соответствующая заданным ограничениям.
● Встроенная звукоизолирующая облицовка снижает передачу шума компрессора в помещения, где находятся люди.
● Декоративная внешняя облицовка, соответствующая эстетике здания и отвечающая архитектурным требованиям.
● Дистанционно устанавливаемые приборы, позволяющие проводить мониторинг без доступа в ограниченное пространство для монтажа.
● Модульная конструкция, позволяющая доставлять изделия через стандартные дверные проемы и собирать их на месте.
Достигнутые результаты:
● Решена проблема нехватки места без переноса механического оборудования на дорогостоящую крышу.
● Снижение уровня шума позволило исключить жалобы арендаторов и продлить договоры аренды.
● Сохранение эстетической целостности здания и поддержание его проектной ценности.
● Продемонстрирована ценность индивидуального дизайна, выходящая за рамки технических характеристик.
Разработка индивидуальных решений для ресиверов сжатого воздуха позволяет превратить стандартные сосуды под давлением в оптимизированные решения, учитывающие уникальные задачи применения благодаря тщательному проектированию рабочих параметров, конструктивных конфигураций, выбора материалов и производственных процессов. Успех требует баланса между техническими характеристиками и экономической целесообразностью, а также умения ориентироваться в сложной нормативно-правовой среде на мировых рынках.
Производители, инвестирующие в разработку индивидуальных решений, выделяют свою продукцию на фоне поставщиков стандартной продукции, которые завышают цены за высококачественные инженерные разработки. Сотрудничество между заказчиками, предоставляющими подробные знания о применении продукции, и производителями, вносящими свой технический опыт, позволяет достичь оптимальных результатов, превосходящих возможности каждой из сторон по отдельности.
Будущие тенденции, включая моделирование с использованием цифровых двойников, интеграцию аддитивных технологий и внедрение интеллектуальных датчиков, обещают еще большие возможности для индивидуализации. Однако фундаментальные инженерные принципы, определяющие герметичность, структурную целостность и эксплуатационную надежность, остаются неизменными основами, на которых инновационные индивидуальные решения создают устойчивые конкурентные преимущества на развивающихся промышленных рынках.
Освоив все аспекты, изложенные в данном руководстве, инженерные группы разрабатывают индивидуальные спецификации ресиверов, обеспечивающие превосходную производительность, долговечность и общую стоимость владения по сравнению со стандартными аналогами, одновременно удовлетворяя самым высоким требованиям различных отраслей промышленности.
Специализируясь на производстве сосудов, работающих под давлением, мы предлагаем надежные, сертифицированные решения, разработанные с учетом индивидуальных требований заказчиков из различных отраслей по всему миру.
Ул. Синьда, д. 268, Промышленный парк высоких технологий, г. Лункоу, провинция Шаньдун
Copyright © 2026 Yantai Xinglong Pressure Vessel Manufacturing Co., Ltd. Все права защищены.


 عربي
 English
 Español
 Français
 Deutsch
 简体中文
 Português
 日本語
 한국어
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
