Будьте в курсе последних новостей компании, продуктовых новинок, событий выставок и отраслевых тенденций. Получайте ценную информацию о технологиях производства сосудов, работающих под давлением, и о мировых рынках.
Разница между сплавами 304 и 316L заключается в содержании молибдена в количестве 2–3 % и предельном содержании углерода 0,03 % вместо 0,08 %. Молибден обеспечивает стойкость к питтинговой коррозии; низкое содержание углерода обеспечивает стойкость к коррозии сварных швов.
Количественная оценка производится по показателю PREN (эквивалентное число стойкости к питтинговой коррозии = %Cr + 3,3 × %Mo + 16 × %N): 304 ≈ 18–19, 316/316L ≈ 24–26. Более высокое значение PREN означает большую устойчивость к питтинговой коррозии, вызванной хлоридами.
Хлориды — враг, а температура только усугубляет ситуацию. Аустенитные нержавеющие стали подвержены коррозионному растрескиванию под напряжением, вызванному хлоридами (Cl-SCC), при температуре выше примерно 50–60 °C в присутствии хлоридов. В контурах охлаждения аустенитных нержавеющих сталей обычно используется температура 18–45 °C, что достаточно близко к критической, чтобы иметь значение, но недостаточно далеко, чтобы вызвать релаксацию.
316L — это рекомендуемый стандарт для резервуаров и емкостей систем охлаждения, контактирующих с ингибированным гликолем, и он необходим на прибрежных участках, на установках с охлаждением морской водой или везде, где содержание хлоридов в подпиточной воде может превышать примерно 100 ppm.
Применение стандарта 304 допустимо в случаях, когда химический состав воды строго контролируется, содержание хлоридов стабильно низкое, контур полностью замкнут, а жидкость обрабатывается методом деионизации с использованием поддерживаемого пакета ингибиторов.
Стоимость: Материал 316L обычно на 20–40 % дороже, чем 304 (ориентировочно — цена может меняться в зависимости от спотовых цен на никель и молибден). В случае резервуара эта разница составляет лишь небольшую часть стоимости оборудования для видеокарт, которое защищает контур.
Марка стали «L» имеет значение для сварных резервуаров. Стандартные стали 304 и 316 могут вызывать сенсибилизацию в зоне термического воздействия сварного шва, приводя к осаждению карбидов хрома на границах зерен и образованию межкристаллитных коррозионных путей. Сталь 304L и 316L разработана для предотвращения этого явления.
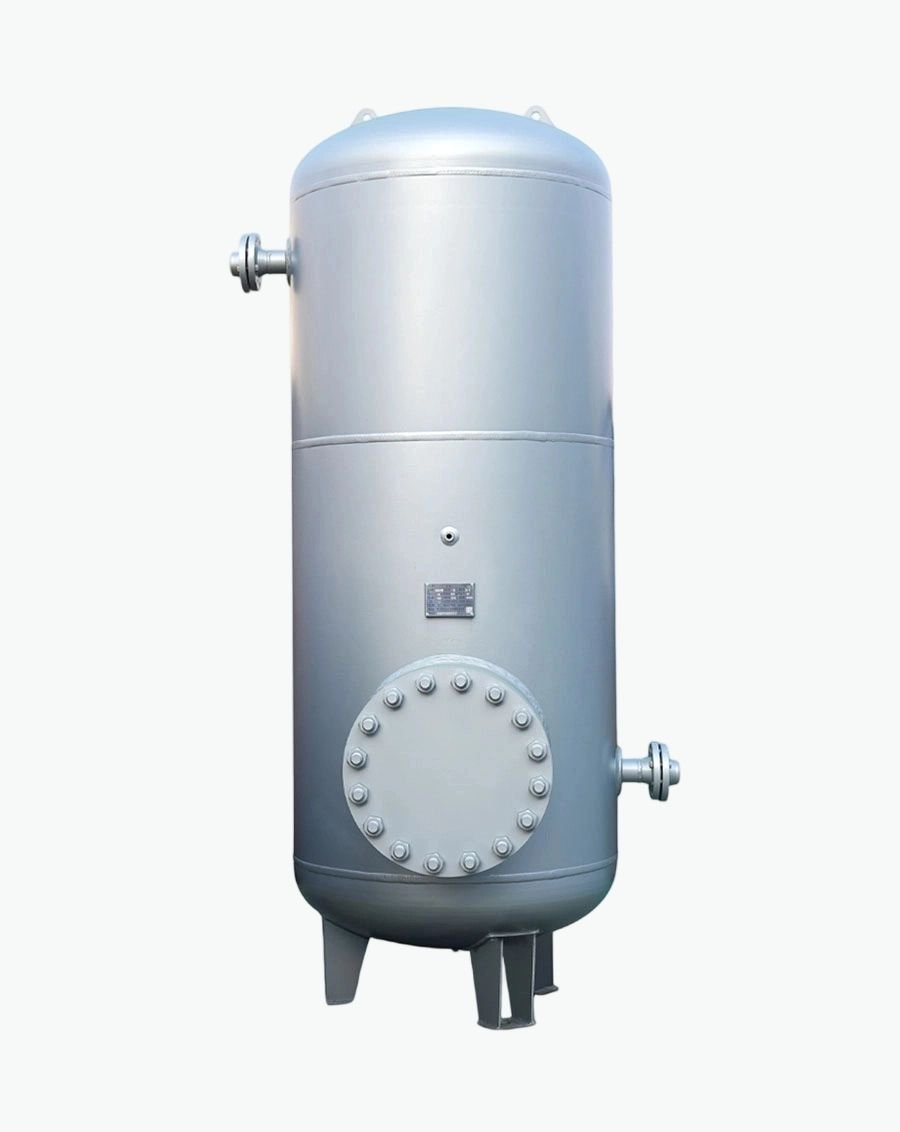
Резервуар с охлаждающей жидкостью в системе охлаждения центра обработки данных для ИИ не является пассивным контейнером. Он содержит теплый, слегка щелочной, химически ингибированный гликолево-водный раствор, находящийся в постоянном контакте с разнородными металлами — медными охлаждающими пластинами, коллекторами из нержавеющей стали, эластомерными уплотнениями, а со стороны здания, возможно, и с углеродистой сталью и алюминием — в течение расчетного срока службы, измеряемого десятилетием или более, без возможности его осмотра или замены без остановки обучающего кластера.
В данной эксплуатации разрушение материала не носит драматического характера. Оно носит прогрессирующий характер: точечная коррозия начинается в месте концентрации хлоридов, распространяется под отложениями, в течение многих лет пронизывает стенку и проявляется как медленная утечка, обнаруживаемая датчиком уровня. К этому времени охлаждающая жидкость уже давно загрязнена продуктами коррозии, а на холодных пластинах ниже по потоку накапливается магнетит.
Таким образом, выбор между сплавами 304 и 316L сводится к решению, касающемуся воздействия хлоридов, температуры и контроля химического состава воды, — и эти три фактора известны на этапе проектирования.
| Оценка | Хром | никель | Молибден | Углерод (макс.) | Марганец | Кремний |
|---|---|---|---|---|---|---|
| 304 | 18–20 % | 8–10,5 % | — | 0,08 % | ≤ 2 % | ≤ 0,75 % |
| 304Л | 18–20 % | 8–12 % | — | 0,03 % | ≤ 2 % | ≤ 0,75 % |
| 316 | 16–18 % | 10–14 % | 2–3 % | 0,08 % | ≤ 2 % | ≤ 0,75 % |
| 316Л | 16–18 % | 10–14 % | 2–3 % | 0,03 % | ≤ 2 % | ≤ 0,75 % |
Обе стали являются аустенитными (серия 300) хромоникелевыми нержавеющими сталями. В обеих используется самовосстанавливающаяся пассивная пленка оксида хрома (Cr₂O₃) толщиной всего в несколько нанометров, которая спонтанно образуется в присутствии кислорода и именно это делает их «нержавеющими». Обе стали немагнитны в отожженном состоянии.
Два важных отличия:
Молибден (2–3 % в 316, ноль в 304) . Молибден стабилизирует пассивную пленку, в частности, от воздействия хлоридов. Ионы хлорида малы, агрессивны и подвижны; они локально разрушают оксидную пленку и инициируют точечную коррозию. Молибден повышает концентрацию хлоридов и температуру, при которой происходит это разрушение. Именно поэтому 316 существует как отдельная марка стали.
Содержание углерода (максимум 0,03 % в марках L, максимум 0,08 % в стандартных марках) . Когда аустенитная нержавеющая сталь выдерживается при температуре примерно 450–850 °C — что неизбежно происходит в зоне термического воздействия рядом с любым сварным швом — углерод соединяется с хромом, образуя карбиды хрома на границах зерен. Хром вытягивается из соседнего металла, оставляя обедненную хромом зону, которая больше не пассивируется. Это сенсибилизация, которая приводит к межкристаллитной коррозии и разрушению сварного шва: металл теряет свою коррозионную стойкость именно вдоль сварных швов, которые также являются местами с наибольшими остаточными напряжениями и наиболее сложной геометрией. Марки «L» (низкоуглеродистые) содержат слишком мало углерода для образования значительных карбидов, поэтому их можно сваривать без последующей термической обработки.
Для сварного резервуара с десятками метров сварного шва это не является дополнительной опцией. Указывайте 304L или 316L, а не 304 или 316.
\(PREN = \%Cr + 3,3 × \%Mo + 16 × \%N\)
| Оценка | ПРЕН |
| 304 / 304L | ≈ 18‑19 |
| 316 / 316L | ≈ 24‑26 |
| Duplex 2205 (для справки) | ≈ 34‑38 |
| Сверхпрочный аустенитный сплав 904L (для справки) | ≈ 34‑36 |
PREN — это эмпирический показатель, а не гарантия, и его следует использовать для сравнения марок стали, а не для прогнозирования срока службы. Однако разница между 19 и 25 существенна и постоянна: как приблизительное инженерное правило, стали с более высоким показателем PREN выдерживают пропорционально более высокие концентрации хлоридов и более высокие температуры до начала питтинговой коррозии. Вес молибдена в формуле, равный 3,3, означает, что 2–3% Mo в стали 316 сами по себе вносят около 7–10 пунктов PREN — это самая большая разница между двумя марками стали.
CPT — это температура, выше которой начинается точечная коррозия в данной хлоридной среде, обычно измеряемая в соответствии со стандартом ASTM G48. Она зависит как от марки стали, так и от концентрации хлоридов, поэтому одно число не имеет смысла без указания среды. Что можно сказать с уверенностью:
При любой заданной концентрации хлоридов температура плавления стали 316L значительно выше, чем у стали 304 — обычно на 15–25 °C в стандартизированных испытательных средах.
Показатели CPT для обоих марок стали резко снижаются с увеличением концентрации хлоридов. Компонент из стали марки 304, который чувствует себя совершенно комфортно в воде с концентрацией хлоридов 20 ppm, может начать разрушаться в течение нескольких месяцев в воде с концентрацией хлоридов 200 ppm при температуре 40 °C.
Значения CPT, полученные в лабораторных условиях, измеряются в агрессивных, четко определенных средах и не могут быть напрямую перенесены в условия эксплуатации. Используйте их для ранжирования классов, а не для установления рабочих пределов.
Честное инженерное утверждение: для работы с охлаждающей жидкостью AI при температуре 18–45 °C оба сорта пригодны, если содержание хлоридов действительно поддерживается на низком уровне; при повышении содержания хлоридов или снижении уверенности в контроле химического состава воды требуется 316L.
Именно этот тип разрушения вызывает наибольшую обеспокоенность у инженеров-коррозионнологов в условиях эксплуатации в теплой воде, поскольку он происходит внезапно, приводит к хрупкости и носит катастрофический характер, а не развивается постепенно.
Необходимо соблюдение всех трех условий:
Растягивающее напряжение — остаточного напряжения от сварки и формовки обычно достаточно; приложенная нагрузка не требуется.
Для ионов хлорида обычно устанавливаются пороговые значения около 50–200 ppm, а при наличии трещин или отложений, где концентрируются хлориды, эти значения снижаются.
Температура выше примерно 50–60 °C
И 304, и 316 подвержены этому явлению. Молибден несколько повышает устойчивость, но не устраняет ее полностью — сталь 316 не считается устойчивой к хлорид-коррозионному растрескиванию под напряжением в той степени, в какой это характерно для дуплексных или ферритных марок. В тех случаях, когда сочетание этих факторов действительно неизбежно, решением является использование дуплексной стали, никелевого сплава или удаление хлоридов.
Актуальность охлаждения ИИ: в современных системах охлаждения температура подачи жидкости обычно составляет 18–32 °C, а возвратная температура выше. Это ниже классического порога коррозионного растрескивания под напряжением (Cl-SCC), но этот порог не является резким, он снижается в щелях и под отложениями, где хлориды концентрируются за счет испарения, а платформы следующего поколения все чаще используют более теплую жидкость (для будущих поколений NVIDIA в соответствии со стандартом ASHRAE W45 рекомендуется температура на входе до 45 °C). Резервуар, рассчитанный сегодня на контур с температурой 32 °C, через пять лет может обеспечить работу контура с температурой 45 °C. Проектирование с учетом более высоких температур.
Практический предел содержания хлоридов для выбора марки охлаждающей жидкости: поддержание уровня хлоридов ниже ~100 ppm при температурах до ~40 °C является распространенным основанием для использования 304; при более высоких температурах, например, выше ~45 °C, следует переходить на 316L. Рассматривайте эти значения как плановые, которые необходимо подтвердить на основе анализа вашей конкретной системы водоснабжения и рекомендаций поставщика охлаждающей жидкости, а не как абсолютные пределы.
В контуре охлаждения гальванический ряд обычно располагается от наиболее благородного (катодного) элемента к наиболее активному (анодному): графит/платина → медь → нержавеющая сталь (пассивный элемент) → олово → свинец → алюминий → углеродистая сталь → цинк
Практические последствия для цикла искусственного интеллекта:
Медные охлаждающие пластины + коллекторы и бак из нержавеющей стали: скромная пара. Нержавеющая сталь пассивна и достаточно благородна, поэтому движущая сила ограничена — при условии, что нержавеющая сталь остается пассивной. Если она покрывается точечными загрязнениями или если пассивная пленка разрушается, локальное поведение изменяется.
Алюминий в любой точке цепи + медь: серьёзная пара. Часто упоминаются потенциальные разности порядка 0,5–0,7 В в водном электролите, и алюминий будет корродировать преимущественно с очень высокой скоростью без эффективного ингибитора или диэлектрической изоляции.
Углеродистая сталь + нержавеющая сталь: углеродистая сталь становится анодом и подвергается коррозии, в результате чего образуется магнетит, который циркулирует к холодным пластинам.
Пакеты ингибиторов работают за счет образования защитных пленок на каждом металле независимо друг от друга — азолы (толилтриазол, бензотриазол) для меди, силикаты или фосфонаты для алюминия и стали. Это называется «многослойным ингибированием», и именно поэтому охлаждающая жидкость должна соответствовать фактически присутствующим металлам, а не выбираться произвольно.
Далее следуют два действия по определению спецификации:
Резервуар должен быть изготовлен из нержавеющей стали, а алюминий не должен попадать в систему охлаждения оборудования. Это минимизирует количество активных пар в контуре охлаждения.
При соединениях разнородных металлов используйте диэлектрическую изоляцию (изолирующие прокладки, непроводящие соединения).
Часто бывает так, что при заказе резервуара из стали 316L получают некачественно изготовленный резервуар. Детали изготовления имеют такое же значение, как и марка стали.
Сварка TIG (GTAW) с продувкой инертным газом на корневом шве. Без продувки инертный газ нижняя сторона сварного шва окисляется, образует слой, окрашенный при высокой температуре, и обедняется хромом — это место зарождения коррозии, невидимое снаружи. Запросите спецификацию сварочной процедуры и подтвердите необходимость продувки инертным газом. Любое изменение цвета сварного шва (синий, фиолетовый, соломенный) представляет собой слой оксида с обедненным хромом под ним. Его необходимо удалить механическим или химическим способом. Правильно обработанный сварной шов имеет серебристый цвет и соответствует цвету основного металла.
Пассивация. После изготовления и очистки сварного шва поверхность следует пассивировать — как правило, обработкой азотной или лимонной кислотой — для удаления примесей свободного железа (от стального инструмента, шлифовальных материалов или при транспортировке) и восстановления равномерной толстой пленки оксида хрома. Свободное железо на поверхности из нержавеющей стали ржавеет, а частицы ржавеющего железа в контуре охлаждения — это именно то, чего следует избегать при работе с нержавеющей сталью.
Электрополировка. Необязательный, но ценный метод там, где чистота имеет решающее значение. Электрополировка преимущественно растворяет неровности поверхности, создавая микроскопически гладкую, блестящую поверхность с улучшенной пассивностью и уменьшенным количеством мест для адгезии биопленок и удержания частиц.
Качество обработки поверхности. Укажите шероховатость внутренней поверхности, выраженную в Ra. Обычно целевые значения составляют Ra ≤0,8 мкм для обычных чистых поверхностей и Ra ≤0,4 мкм, если требуется очистка, соответствующая фармацевтическому или пищевому классу. Шероховатая внутренняя поверхность задерживает частицы, создает благоприятные условия для микроорганизмов и способствует образованию точечных повреждений.
Конструктивные особенности, предотвращающие коррозию:
Никаких щелей. Щели — это места концентрации хлоридов и истощения кислорода, создающие ячейки дифференциальной аэрации, которые приводят к щелевой коррозии, начинающейся при более низких концентрациях хлоридов, чем точечная коррозия. Исключите тупиковые участки, используйте сварные швы с полным проплавлением вместо нахлесточных соединений и избегайте незагерметизированных щелей на фланцах и опорах.
Полный слив. В резервуаре, который не может быть полностью осушен, остается концентрированный осадок, который разрушает металл во время остановки производства.
Отсутствие контакта с углеродистой сталью. Раздельное хранение, раздельный инструмент, раздельное подъемное оборудование. Загрязнение железом является наиболее распространенной причиной «ржавления нержавеющей стали».
Правильная конструкция опоры позволяет избежать концентрации напряжений и фрикционного износа в точках контакта.
Соответствующие стандарты: ASTM A240 (нержавеющая сталь, листы и полосы для сосудов под давлением), ASTM A277 (нержавеющая сталь в виде прутков), ASME BPVC Раздел VIII, подразделение 1 (конструкция сосудов под давлением), EN 10088 (составы нержавеющей стали и технические условия поставки), EN 13445 (необожженные сосуды под давлением) и PED 2014/68/EU для соответствия требованиям ЕС.
Укажите 316L, если выполняется хотя бы одно из следующих условий:
Данный участок расположен на побережье или использует подпиточную воду с повышенным содержанием хлоридов.
На станции используется охлаждение морской или солоноватой водой, либо градирня с высокоинтенсивными циклами концентрирования.
Специализируясь на производстве сосудов, работающих под давлением, мы предлагаем надежные, сертифицированные решения, разработанные с учетом индивидуальных требований заказчиков из различных отраслей по всему миру.
Ул. Синьда, д. 268, Промышленный парк высоких технологий, г. Лункоу, провинция Шаньдун
Copyright © 2026 Yantai Xinglong Pressure Vessel Manufacturing Co., Ltd. Все права защищены.


 عربي
 English
 Español
 Français
 Deutsch
 简体中文
 Português
 日本語
 한국어
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
